


Thước vuông granite kiểm tra chi tiết CNC như thế nào?
Chủ Nhật,
16/08/2026
ecokinhbac
1. Vì sao chi tiết CNC cần kiểm tra độ vuông?
Gia công CNC có thể tạo ra những chi tiết với kích thước rất chính xác, nhưng kích thước đạt yêu cầu chưa có nghĩa các bề mặt của chi tiết đã vuông góc hoàn toàn với nhau.
Đặc biệt với chi tiết có các mặt chuẩn, mặt lắp ghép hoặc vị trí cần liên kết với bộ phận khác, sai lệch độ vuông có thể ảnh hưởng đến quá trình lắp ráp.
Trong những trường hợp phù hợp, thước vuông granite kiểm tra chi tiết CNC có thể được đưa vào quy trình QC để kiểm tra quan hệ giữa các bề mặt.
2. Chi tiết CNC nào phù hợp để kiểm tra?
Không phải mọi sản phẩm CNC đều cần thước vuông granite.
Dụng cụ này đặc biệt phù hợp với những chi tiết có:
- Hai hoặc nhiều bề mặt cần vuông góc.
- Mặt chuẩn rõ ràng.
- Kích thước nằm trong phạm vi làm việc của thước.
- Yêu cầu kiểm soát hình học.
- Quy trình kiểm tra thủ công hoặc bán thủ công.
Các chi tiết phay dạng khối, đế máy, thân gá, chi tiết khuôn hoặc một số linh kiện cơ khí là những trường hợp có thể xem xét.
3. Xác định mặt chuẩn trước khi đo
Đây là bước quan trọng nhất.
Trước khi đặt thước vuông đá granite CNC, kỹ thuật viên cần xác định bề mặt nào được sử dụng làm chuẩn.
Nếu bản vẽ đã quy định chuẩn A, B hoặc C, việc đo phải dựa trên đúng chuẩn được yêu cầu.
Không nên chọn một mặt bất kỳ chỉ vì mặt đó thuận tiện để đặt sản phẩm.
Một phương pháp đo tốt phải phản ánh đúng yêu cầu hình học của bản vẽ.
4. Làm sạch chi tiết và thước
Sau khi gia công CNC, trên chi tiết có thể còn dầu, phoi hoặc bavia.
Trước khi đo cần làm sạch:
Bề mặt chuẩn của chi tiết + bề mặt làm việc của thước + khu vực tiếp xúc.
Nếu có bavia tại cạnh kiểm tra, cần xử lý phù hợp trước khi thực hiện phép đo.
Một vật nhỏ nằm giữa hai bề mặt cũng có thể làm thay đổi vị trí tương đối và khiến kết quả không còn phản ánh đúng tình trạng thực tế của chi tiết.
5. Đặt chi tiết trên nền đo
Nếu sử dụng bàn máp granite làm nền, chi tiết cần được đặt ổn định theo đúng chuẩn đã xác định.
Không nên dùng lực mạnh để ép sản phẩm xuống bàn.
Mục tiêu là đưa chi tiết về đúng trạng thái định vị của phép đo, không tạo thêm biến dạng hoặc lực tác động không cần thiết.
Sau đó mới đưa thước vuông vào vị trí kiểm tra.
6. Đặt thước vuông granite vào vị trí kiểm tra
Một cạnh của thước được đặt theo bề mặt chuẩn, cạnh còn lại hướng về bề mặt cần kiểm tra.
Kỹ thuật viên cần đảm bảo thước không bị nghiêng hoặc dịch chuyển trong quá trình kiểm tra.
Với những phép đo yêu cầu xác định sai lệch cụ thể, có thể kết hợp đồng hồ so để ghi nhận sự thay đổi theo chiều cao hoặc chiều dài cần kiểm tra.
Như vậy, thước vuông đóng vai trò tạo chuẩn hình học, còn thiết bị đo giúp xác định mức sai lệch.
7. Không nên chỉ kiểm tra bằng mắt
Quan sát khe hở giữa thước và chi tiết có thể giúp phát hiện những sai lệch lớn.
Nhưng nếu bản vẽ quy định dung sai cụ thể, cách kiểm tra bằng mắt không đủ để đưa ra kết luận định lượng.
Trong trường hợp đó, cần kết hợp:
Thước vuông granite + nền chuẩn + đồng hồ so hoặc dụng cụ đo phù hợp.
Phương pháp cụ thể phải được xác định dựa trên đặc tính cần kiểm tra.
8. Kiểm tra nhiều vị trí trên cùng một chi tiết
Một bề mặt có thể không sai lệch giống nhau tại mọi vị trí.
Vì vậy, nếu yêu cầu kiểm tra cho phép, kỹ thuật viên có thể thực hiện phép đo tại nhiều điểm hoặc di chuyển đầu đo dọc theo khu vực cần kiểm soát.
Kết quả sau đó được đối chiếu với dung sai trên bản vẽ.
Điều này giúp tránh việc chỉ kiểm tra một điểm rồi kết luận cho toàn bộ bề mặt.
9. Khi nào nên kiểm tra ngay sau phay?
Nếu độ vuông là một đặc tính quan trọng của sản phẩm, kiểm tra ngay sau công đoạn tạo hình có thể giúp phát hiện vấn đề sớm.
Quy trình có thể được tổ chức:
Phay CNC → làm sạch → kiểm tra → xác nhận → chuyển công đoạn.
Nếu phát hiện sai lệch, kỹ thuật viên có thể kiểm tra lại nguyên nhân liên quan đến:
- Gá đặt.
- Dao cụ.
- Thông số gia công.
- Độ ổn định của máy.
- Chuẩn gia công.
Nhờ đó, vấn đề được phát hiện trước khi chi tiết đi sâu vào quy trình sản xuất.
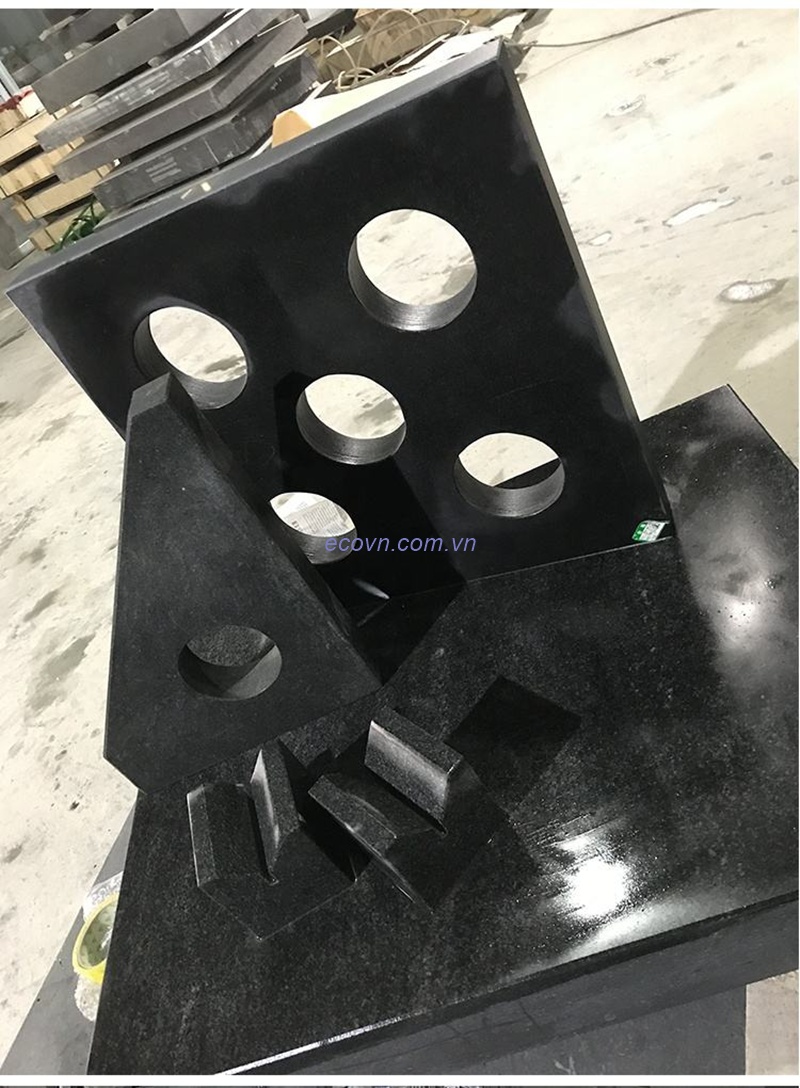
10. Chọn thước vuông granite theo kích thước chi tiết
Kích thước thước phải phù hợp với phạm vi kiểm tra.
Nếu chi tiết nhỏ, thước 200 × 200 mm có thể thuận tiện trong nhiều trường hợp.
Nếu chi tiết lớn hơn, cần xem xét các kích thước như 300 × 300, 400 × 400 hoặc lớn hơn tùy ứng dụng.
Tuy nhiên, không nên chọn kích thước chỉ dựa vào kích thước tổng thể của chi tiết.
Cần tính đến chiều cao bề mặt, vị trí kiểm tra và không gian để kết hợp thiết bị đo.
11. Có cần Grade 00 cho chi tiết CNC không?
Không phải mọi chi tiết CNC đều cần Grade 00.
Cấp chính xác của thước phải được lựa chọn dựa trên dung sai mà doanh nghiệp cần kiểm soát.
Nếu dung sai của chi tiết tương đối rộng, cấp chính xác quá cao có thể không cần thiết.
Nếu doanh nghiệp gia công chi tiết chính xác, khuôn hoặc linh kiện có dung sai nhỏ, Grade 00 có thể là một lựa chọn đáng cân nhắc.
Nguyên tắc vẫn là:
Dung sai chi tiết → phương pháp đo → cấp chính xác của dụng cụ.
Bàn máp đá granite gia công theo yêu cầu
Bàn map đá granite kiểm tra độ phẳng
12. Khi nào nên dùng thước vuông granite theo yêu cầu?
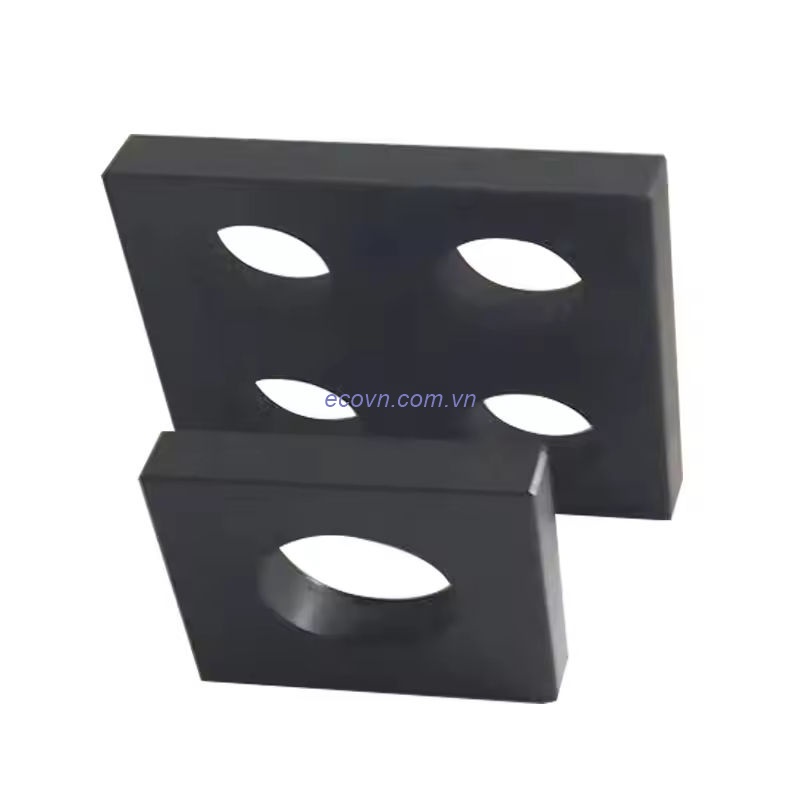
Nếu chi tiết CNC có kích thước hoặc hình dạng đặc biệt, thước tiêu chuẩn có thể không thuận tiện.
Khi đó có thể đặt thước vuông granite theo yêu cầu dựa trên:
- Kích thước chi tiết.
- Chiều cao cần kiểm tra.
- Vị trí tiếp xúc.
- Cấp chính xác.
- Không gian của trạm đo.
- Yêu cầu đặc biệt trên thước.
Nếu đã có bản vẽ chi tiết, nên sử dụng bản vẽ làm cơ sở để lựa chọn dụng cụ.
13. Kết luận
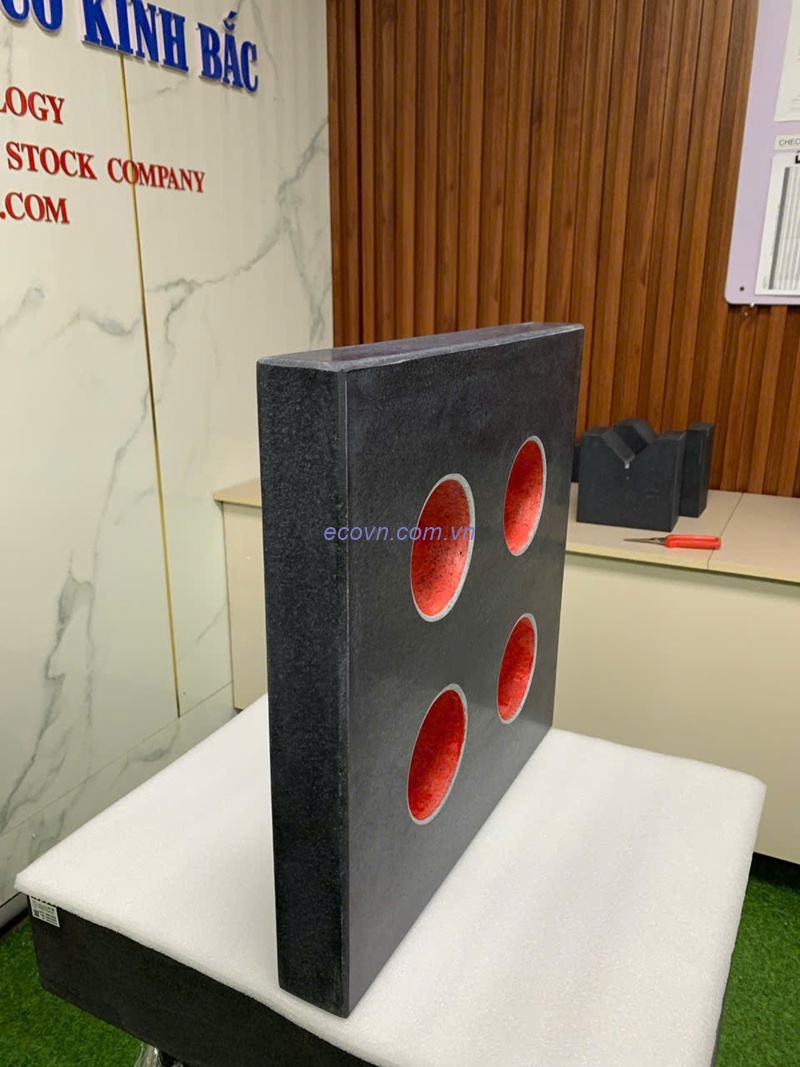
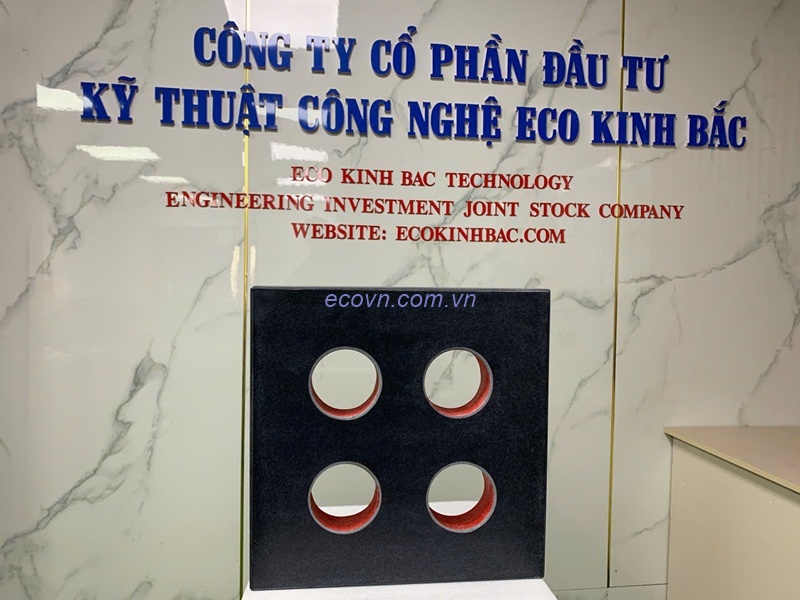
Thước vuông granite kiểm tra chi tiết CNC phù hợp với những ứng dụng cần đánh giá quan hệ vuông góc giữa các bề mặt theo phương pháp đo thích hợp.
Quy trình cơ bản gồm:
Xác định chuẩn → vệ sinh → định vị chi tiết → đặt thước → kết hợp thiết bị đo → kiểm tra nhiều vị trí → đối chiếu dung sai.
Điểm quan trọng nhất là không chọn thước trước rồi mới tìm cách đo. Hãy bắt đầu từ bản vẽ và đặc tính hình học cần kiểm soát, sau đó mới xác định kích thước và cấp chính xác của thước vuông granite.
Qúy khách có nhu cầu xin liên hệ:
CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 60 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0898.299.886
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578
Tin tức nổi bật
Tin tức đang được cập nhật.
Tin liên quan

16/09/2026
Granite Machine Base cho máy Laser: Nền tảng đảm bảo độ chính xác trong gia công và đo kiểm
1. Vì sao máy Laser cần Granite Machine Base? Công nghệ Laser ngày càng được ứng dụng rộng rãi trong gia công cơ khí chính xác, sản xuất linh kiện điện...
Đọc tiếp
16/09/2026
Đế granite gá đồng hồ so tại KCN Tân Bình
1. Đế granite gá đồng hồ so tại KCN Tân Bình KCN Tân Bình là một trong những khu công nghiệp hình thành khá sớm tại TP.HCM. KCN được thành lập...
Đọc tiếp
15/09/2026
Granite Machine Base cho máy SPI: Giải pháp nâng cao độ chính xác kiểm tra kem hàn SMT
1. Granite Machine Base cho máy SPI có vai trò gì trong dây chuyền SMT? Trong ngành điện tử, chất lượng của lớp kem hàn (Solder Paste) quyết định trực tiếp...
Đọc tiếp
15/09/2026
Đế granite gá đồng hồ so tại KCN Hiệp Phước
1. Đế granite gá đồng hồ so tại KCN Hiệp Phước KCN Hiệp Phước nằm tại khu vực phía Nam TP.HCM và là một trong những khu công nghiệp gắn với...
Đọc tiếp
14/09/2026
Đế granite gá đồng hồ so tại KCN Mỹ Phước 3
1. Đế granite gá đồng hồ so tại KCN Mỹ Phước 3 KCN Mỹ Phước 3 là một trong chuỗi khu công nghiệp Mỹ Phước do Becamex phát triển tại khu...
Đọc tiếp


