


Cách Bố Trí Chốt Và Kẹp Trên Bàn Hàn 3D Đúng Kỹ Thuật
Thứ Ba,
11/08/2026
ecokinhbac
Trong quá trình gá hàn, chốt định vị và kẹp là hai nhóm phụ kiện có vai trò khác nhau nhưng phải phối hợp chính xác. Chốt giúp xác định vị trí của chi tiết, trong khi kẹp tạo lực giữ để phôi không bị dịch chuyển khi thao tác và hàn.
Nếu bố trí sai, phôi có thể bị lệch chuẩn, khó tháo lắp hoặc bị biến dạng do lực kẹp. Vì vậy, khi sử dụng bàn hàn 3D, cần thiết kế vị trí chốt và kẹp dựa trên hình dạng, kích thước và yêu cầu kỹ thuật của sản phẩm.
Chốt Định Vị Và Kẹp Có Chức Năng Gì?
Trước khi bố trí, cần phân biệt rõ chức năng của hai loại phụ kiện.
Chốt định vị có nhiệm vụ xác định vị trí của chi tiết theo các phương cần kiểm soát. Chốt thường làm việc với các bề mặt hoặc điểm chuẩn đã xác định trên sản phẩm.
Kẹp tạo lực giữ để duy trì vị trí của phôi sau khi đã được định vị. Kẹp không nên được sử dụng để thay thế hoàn toàn chức năng của chốt.
Có thể hiểu đơn giản:
Chốt quyết định phôi nằm ở đâu.
Kẹp giữ phôi ở vị trí đó.
Đây là nguyên tắc cơ bản nhưng rất quan trọng khi thiết kế đồ gá.

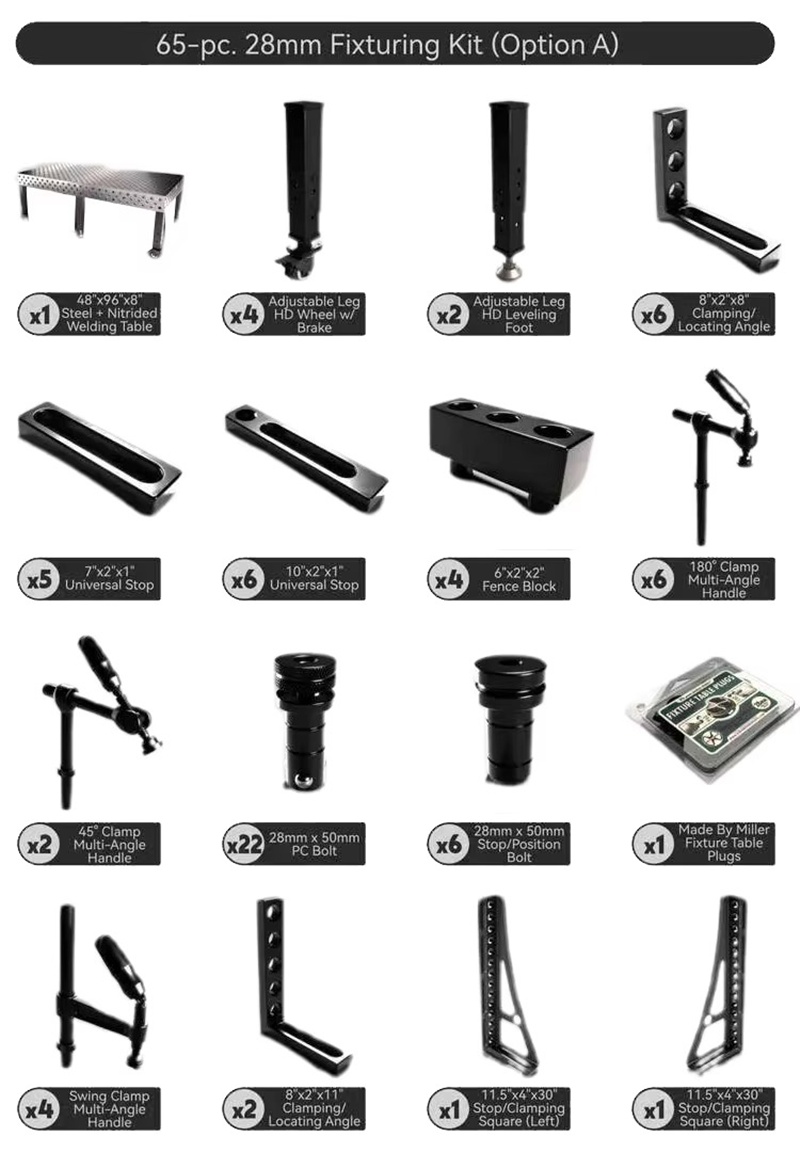
Bước 1: Xác Định Chuẩn Trước Khi Bố Trí Chốt
Không nên đặt chốt ngay khi chưa xác định chuẩn của sản phẩm.
Trước tiên cần xem bản vẽ và xác định:
- Mặt chuẩn chính
- Kích thước quan trọng
- Vị trí lỗ hoặc bề mặt lắp ráp
- Hướng đặt phôi
- Những vị trí cần kiểm soát sau khi hàn
Với một khung thép, chẳng hạn, có thể chọn mặt phẳng chính làm chuẩn rồi xác định chiều dài và chiều rộng bằng các điểm chặn.
Khi chuẩn đã rõ, việc bố trí chốt sẽ dễ dàng và có cơ sở hơn.
Bước 2: Bố Trí Chốt Theo Nguyên Tắc Định Vị
Một trong những lỗi thường gặp là sử dụng quá nhiều chốt.
Mục tiêu không phải đặt càng nhiều chốt càng tốt mà là đủ chốt để xác định vị trí cần thiết.
Chốt nên được bố trí tại những vị trí có khả năng tạo chuẩn ổn định. Các điểm tiếp xúc cần đủ cứng và không làm biến dạng chi tiết.
Với sản phẩm có nhiều kích thước, nên ưu tiên cách bố trí cho phép điều chỉnh hoặc thay đổi vị trí chốt trên hệ thống lỗ của bàn hàn.
Điều này giúp fixture linh hoạt hơn khi chuyển sang sản phẩm khác.
Bước 3: Bố Trí Kẹp Sau Khi Định Vị
Sau khi xác định vị trí chốt, mới bố trí kẹp.
Kẹp nên tạo lực theo hướng ép chi tiết vào các điểm định vị hoặc mặt chuẩn. Cách này giúp hạn chế khả năng phôi bị nhấc hoặc trượt khỏi vị trí.
Vị trí kẹp cần đảm bảo ba yêu cầu:
- Giữ phôi ổn định
- Không gây biến dạng
- Không cản trở thao tác hàn
Nếu kẹp đặt quá xa vùng cần giữ, lực tác động có thể không hiệu quả. Nếu đặt quá gần mép mỏng, chi tiết có thể bị biến dạng.
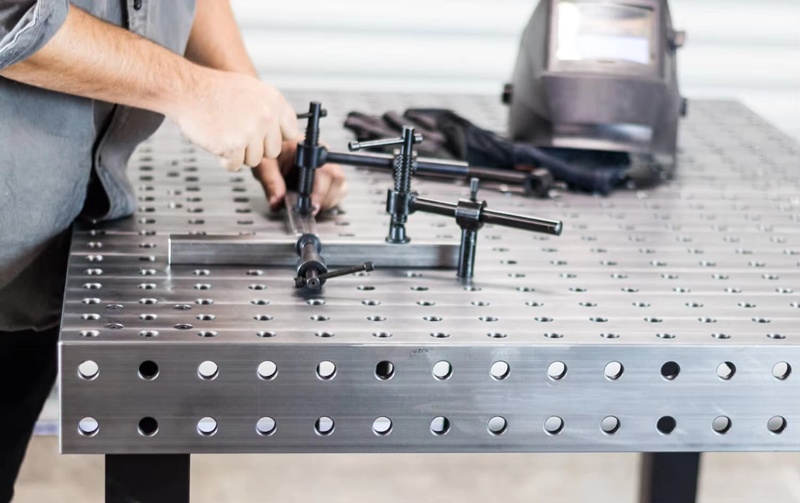
Kẹp Nên Đặt Ở Đâu Trên Chi Tiết?
Không có một vị trí cố định cho mọi sản phẩm.
Tuy nhiên, có thể áp dụng một số nguyên tắc thực tế.
Ưu tiên vùng có độ cứng cao
Các vị trí gần góc, gân hoặc vùng kết cấu chắc thường chịu lực kẹp tốt hơn.
Tránh vùng quá mỏng
Nếu chi tiết có thành mỏng, lực kẹp lớn có thể làm biến dạng bề mặt.
Không che mối hàn
Kẹp phải tạo khoảng trống để mỏ hàn tiếp cận đường hàn.
Không gây khó khăn khi tháo sản phẩm
Sau khi hoàn thành, người vận hành cần có thể tháo kẹp và lấy sản phẩm ra nhanh chóng.
Khoảng Cách Giữa Chốt Và Kẹp Có Quan Trọng Không?
Có.
Nếu kẹp được bố trí hợp lý so với điểm định vị, lực giữ sẽ hiệu quả hơn.
Với chi tiết dài hoặc có nguy cơ cong vênh, có thể cần nhiều điểm giữ thay vì chỉ sử dụng một kẹp.
Tuy nhiên, việc tăng số lượng kẹp phải dựa trên thực tế sản phẩm. Quá nhiều kẹp sẽ làm tăng thời gian setup và có thể tạo lực không cần thiết.
Nguyên tắc tốt là:
Sử dụng số lượng chốt và kẹp vừa đủ để sản phẩm ổn định.
Chốt D16 Và D28 Có Khác Nhau Khi Bố Trí Không?
Có thể có sự khác biệt về khả năng chịu lực và hệ phụ kiện tương thích.
Chốt D16 thường phù hợp với các hệ bàn và sản phẩm có kích thước nhỏ hoặc vừa.
Chốt D28 thường được lựa chọn cho hệ gá lớn hơn, kết cấu nặng và những ứng dụng cần độ cứng cao.
Việc chọn D16 hay D28 cần đồng bộ với hệ lỗ trên bàn và các phụ kiện đi kèm. Không nên sử dụng phụ kiện không đúng chuẩn chỉ vì kích thước gần tương đương.

Kiểm Tra Khả Năng Tiếp Cận Mối Hàn
Đây là bước rất quan trọng nhưng thường bị bỏ qua.
Sau khi bố trí xong chốt và kẹp, cần kiểm tra đường đi của mỏ hàn.
Hãy thử xác định:
- Mỏ hàn có tiếp cận được toàn bộ đường hàn không?
- Kẹp có che khuất mối hàn không?
- Có cần tháo kẹp giữa quá trình hàn không?
- Có khoảng trống cho thao tác của người thợ không?
Nếu sử dụng robot welding, cần kiểm tra thêm không gian chuyển động của robot và mỏ hàn.
Một hệ gá chính xác nhưng làm cản trở đường hàn vẫn chưa phải là thiết kế tối ưu.
Cách Bố Trí Chốt Và Kẹp Cho Khung Thép
Với khung thép dạng hộp, quy trình có thể thực hiện như sau:
Bước 1: Chọn mặt chuẩn trên bàn.
Bước 2: Dùng stopper hoặc chốt để xác định chiều dài.
Bước 3: Dùng eke để kiểm soát góc.
Bước 4: Đặt các thanh thép vào vị trí.
Bước 5: Kiểm tra kích thước và độ vuông.
Bước 6: Bố trí kẹp tại các vị trí có độ cứng phù hợp.
Bước 7: Hàn đính.
Bước 8: Kiểm tra lại trước khi hàn hoàn thiện.
Cách làm này giúp hạn chế việc chỉnh sửa phôi sau khi đã hàn.

Những Lỗi Cần Tránh
Dùng kẹp để ép phôi về đúng kích thước
Nếu phôi sai kích thước, không nên dùng lực kẹp quá lớn để ép về vị trí mong muốn.
Đặt quá nhiều chốt
Nhiều chốt không đồng nghĩa với định vị tốt hơn. Chúng có thể gây khó khăn khi đưa phôi vào.
Kẹp ngay trên vùng mỏng
Lực kẹp có thể tạo biến dạng cục bộ.
Không kiểm tra mối hàn
Phụ kiện có thể vô tình che đường hàn hoặc cản trở mỏ hàn.
Không lưu lại cấu hình gá
Nếu sản phẩm được sản xuất lặp lại, nên ghi lại vị trí các phụ kiện để lần setup sau nhanh hơn.

Kết Luận
Bố trí chốt và kẹp trên bàn hàn 3D cần bắt đầu từ chuẩn của sản phẩm, sau đó mới xác định điểm định vị và vị trí tạo lực giữ.
Chốt có nhiệm vụ xác định vị trí. Kẹp có nhiệm vụ duy trì vị trí đó trong quá trình thao tác và hàn.
Một hệ gá tốt cần đảm bảo bốn yếu tố: định vị chính xác, giữ phôi ổn định, không gây biến dạng và không cản trở mối hàn.
Khi thiết kế đúng ngay từ đầu, doanh nghiệp có thể giảm thời gian setup, hạn chế sai lệch và tạo quy trình gá ổn định hơn cho sản xuất lặp lại.
Qúy khách có nhu cầu xin liên hệ:
CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 60 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0898.299.886
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578
Tin tức nổi bật
Tin tức đang được cập nhật.
Tin liên quan

11/08/2026
Cách Lưu Trữ Và Quản Lý Đồ Gá Bàn Hàn Để Setup Nhanh Hơn
Trong một xưởng cơ khí có nhiều mã sản phẩm, vấn đề không chỉ nằm ở việc thiết kế được đồ gá. Một hệ thống gá tốt nhưng không được...
Đọc tiếp
11/08/2026
Cách Lắp Đặt Và Cân Bằng Bàn Hàn 3D Trước Khi Sử Dụng
Một bàn hàn 3D có độ chính xác cao nhưng nếu lắp đặt không đúng, khả năng định vị vẫn có thể bị ảnh hưởng. Đây là vấn đề thường...
Đọc tiếp
11/08/2026
Độ Dày Bàn Hàn Bao Nhiêu Là Phù Hợp? Cách Chọn Đúng
Khi đầu tư bàn hàn, nhiều doanh nghiệp thường quan tâm đến kích thước, hệ lỗ D16 hoặc D28 và giá thành. Tuy nhiên, độ dày mặt bàn hàn cũng...
Đọc tiếp
11/08/2026
Nhiệt Hàn Ảnh Hưởng Đến Bàn Hàn Như Thế Nào? Cách Hạn Chế Biến Dạng
Trong quá trình hàn, nhiệt độ cao tác động trực tiếp lên cả phôi và khu vực gá. Với những xưởng sử dụng bàn hàn thường xuyên, đặc biệt là...
Đọc tiếp
11/08/2026
Bàn Hàn 3D Có Giúp Giảm Thời Gian Setup Không?
Trong một xưởng cơ khí, thời gian setup thường không được chú ý nhiều như thời gian hàn. Tuy nhiên, khi sản xuất nhiều model hoặc thay đổi sản phẩm...
Đọc tiếp


