


Cách Chống Cong Vênh Khi Hàn Khung Thép Lớn
Thứ Hai,
18/05/2026
ecokinhbac
Trong gia công cơ khí và kết cấu thép, hiện tượng cong vênh khi hàn khung thép lớn là vấn đề gần như mọi xưởng đều từng gặp phải.
Dù sử dụng:
- Máy hàn hiện đại
- Thợ tay nghề cao
- Vật liệu tốt
thì biến dạng nhiệt vẫn có thể xảy ra nếu:
- Quy trình hàn không hợp lý
- Gá đặt thiếu chuẩn
- Kết cấu không được kiểm soát ứng suất
Trên thực tế, rất nhiều lỗi như:
- Khung bị xoắn
- Cong cạnh
- Lệch góc vuông
- Sai kích thước lắp ráp
đều xuất phát từ quá trình co ngót nhiệt khi hàn.
Đặc biệt với:
- Khung máy lớn
- Kết cấu thép dài
- Chassis công nghiệp
- Băng tải
- Khung robot
mức độ biến dạng có thể rất lớn nếu không có biện pháp kiểm soát ngay từ đầu.
Vậy làm thế nào để chống cong vênh hiệu quả khi hàn khung thép lớn?
Vì Sao Hàn Làm Khung Thép Bị Cong Vênh?
Nguyên nhân cốt lõi nằm ở:
- Nhiệt
- Co rút kim loại
- Ứng suất dư
Khi hàn:
- Kim loại tại vùng hàn nóng chảy và giãn nở
- Sau khi nguội sẽ co lại
- Sự co rút này kéo lệch toàn bộ kết cấu
Nếu lực co:
- Không cân bằng
- Phân bố không đều
thì khung sẽ:
- Cong
- Xoắn
- Vặn
- Võng
Đây là quy luật vật lý gần như không thể tránh hoàn toàn.
Điều quan trọng là:
- Kiểm soát
- Giảm thiểu
- Cân bằng ứng suất nhiệt
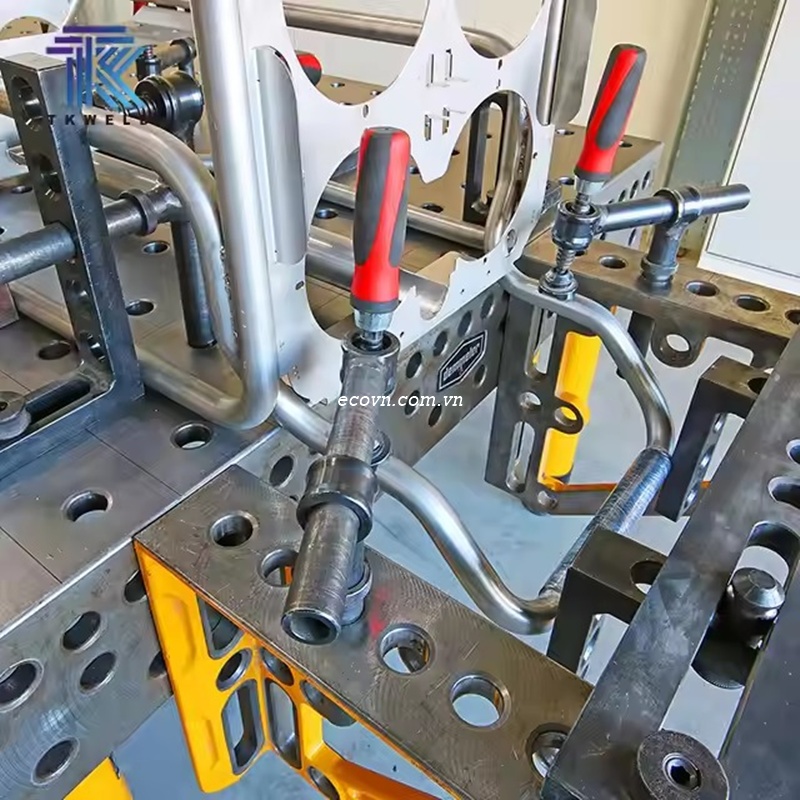
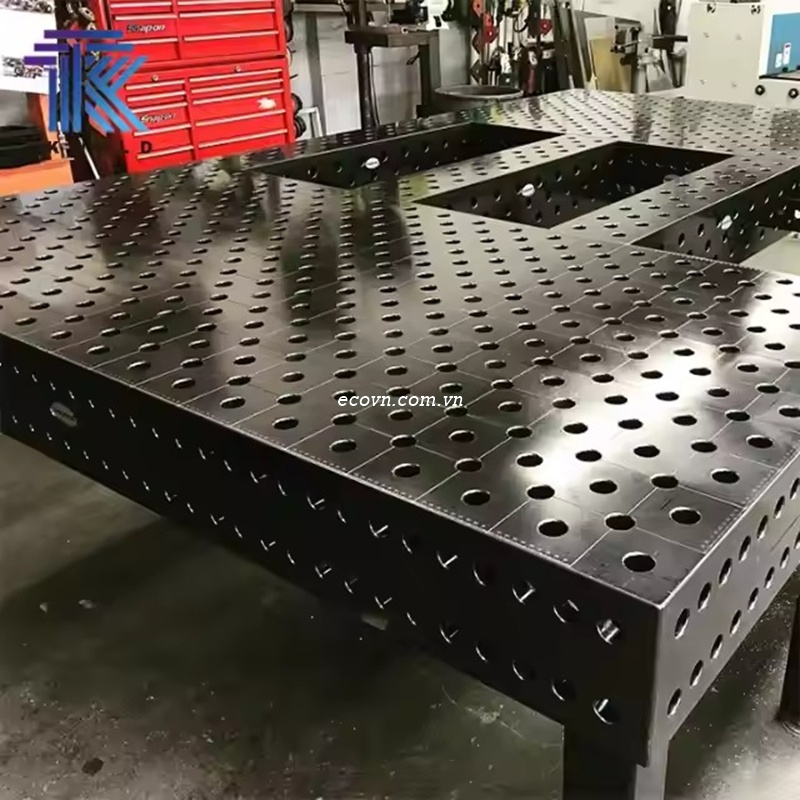
Sử Dụng Bàn Hàn Phẳng Và Cứng Vững
Đây là yếu tố nền tảng nhưng nhiều xưởng thường bỏ qua.
Nếu bàn hàn:
- Võng
- Rung
- Không đủ cứng
thì ngay từ lúc gá:
- Kết cấu đã bị lệch
- Biến dạng tăng mạnh sau hàn
Các xưởng chuyên nghiệp luôn dùng:
- Bàn hàn có lỗ định vị
- Mặt bàn CNC phẳng
- Kết cấu chịu lực tốt
để giữ khung ổn định trong suốt quá trình hàn.
Đặc biệt với khung dài trên 2m:
- Độ phẳng mặt bàn ảnh hưởng cực lớn đến sai số cuối cùng.
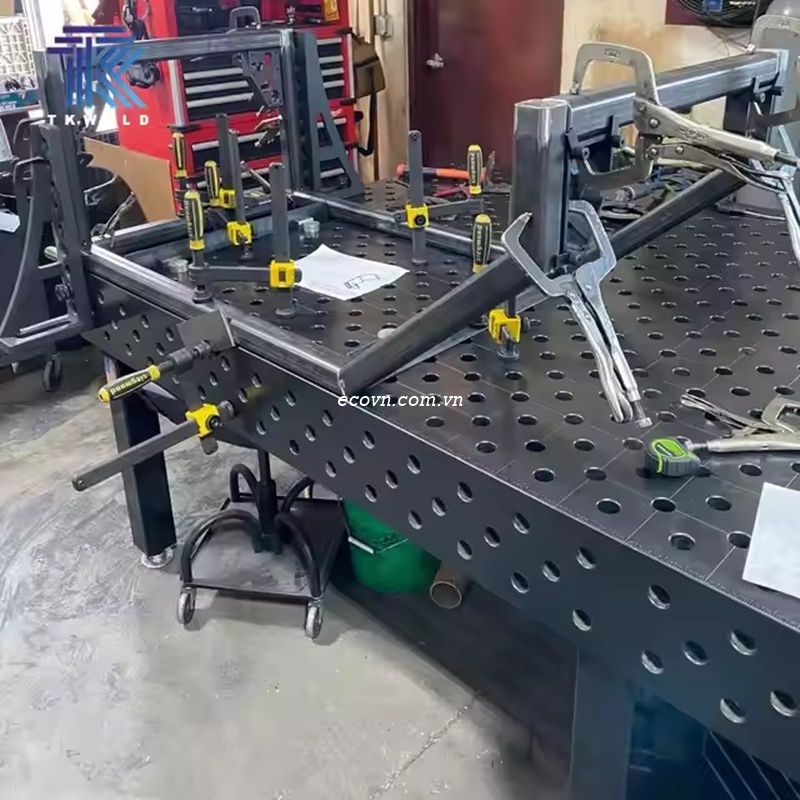
Gá Kẹp Chắc Chắn Là Điều Bắt Buộc
Nhiều thợ hàn quá tập trung vào đường hàn mà quên mất hệ thống gá.
Trong thực tế:
- Gá càng tốt
- Biến dạng càng giảm
Các phương pháp phổ biến gồm:
- Kẹp nhanh
- Chốt định vị
- Eke vuông
- Thanh chống
- Đồ gá module
Hệ thống gá giúp:
- Giữ đúng vị trí chi tiết
- Chống co kéo lệch
- Phân bố lực đều hơn
Đây là lý do các xưởng hiện đại luôn đầu tư mạnh cho:
- Bàn hàn định vị
- Jig hàn
- Hệ thống gá tiêu chuẩn
Hàn Đối Xứng Để Cân Bằng Nhiệt
Một trong những nguyên tắc quan trọng nhất để chống cong vênh là:
- Không hàn một phía liên tục.
Ví dụ:
- Nếu hàn toàn bộ bên trái trước
- Khung sẽ bị kéo lệch về bên đó
Các xưởng chuyên nghiệp thường:
- Hàn xen kẽ hai bên
- Chia thứ tự hàn đối xứng
- Phân bố nhiệt đều
Điều này giúp:
- Cân bằng co rút
- Giảm xoắn khung
- Giảm ứng suất tập trung
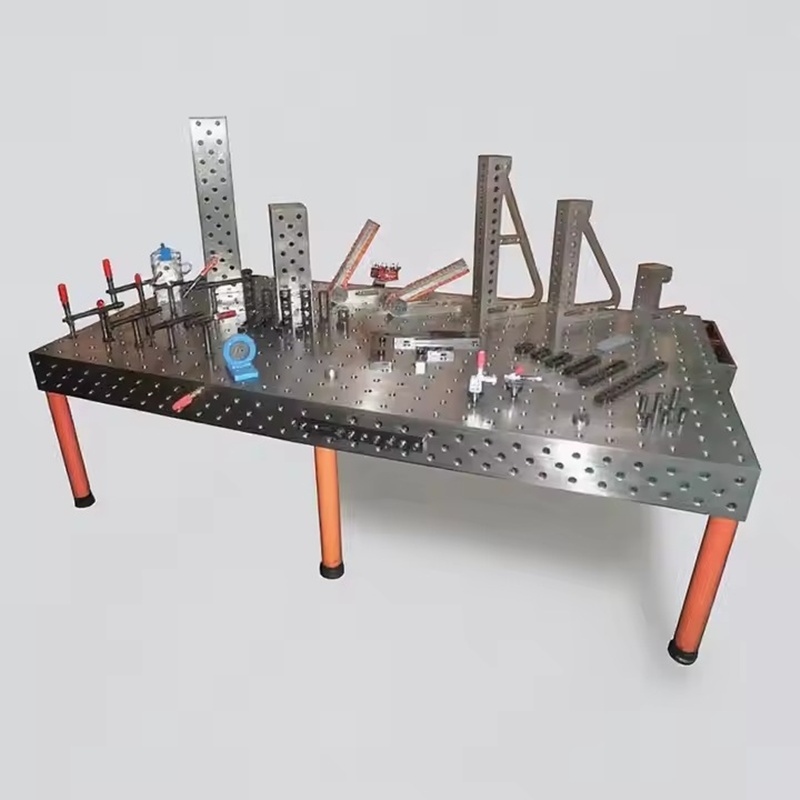
Không Hàn Liên Tục Một Đường Quá Dài
Đây là lỗi rất phổ biến.
Khi hàn liên tục:
- Nhiệt tích tụ lớn
- Co kéo mạnh
- Khung dễ cong
Giải pháp thường dùng:
- Hàn ngắt quãng
- Chia đoạn hàn
- Hàn bước lùi
- Hàn skip welding
Ví dụ:
- Hàn đoạn 100–150mm
- Chuyển sang vị trí khác
- Sau đó quay lại
Cách này giúp:
- Giảm nhiệt tập trung
- Phân tán ứng suất
Kiểm Soát Nhiệt Đầu Vào
Nhiệt càng cao:
- Biến dạng càng lớn
Nhiều xưởng chọn dòng hàn quá lớn để tăng tốc độ nhưng lại làm:
- Khung cong nhiều hơn
- Tăng công đoạn chỉnh sửa
Cần tối ưu:
- Dòng hàn
- Tốc độ hàn
- Loại dây hàn
- Khí bảo vệ
Mục tiêu là:
- Đủ ngấu
- Nhưng không dư nhiệt quá mức
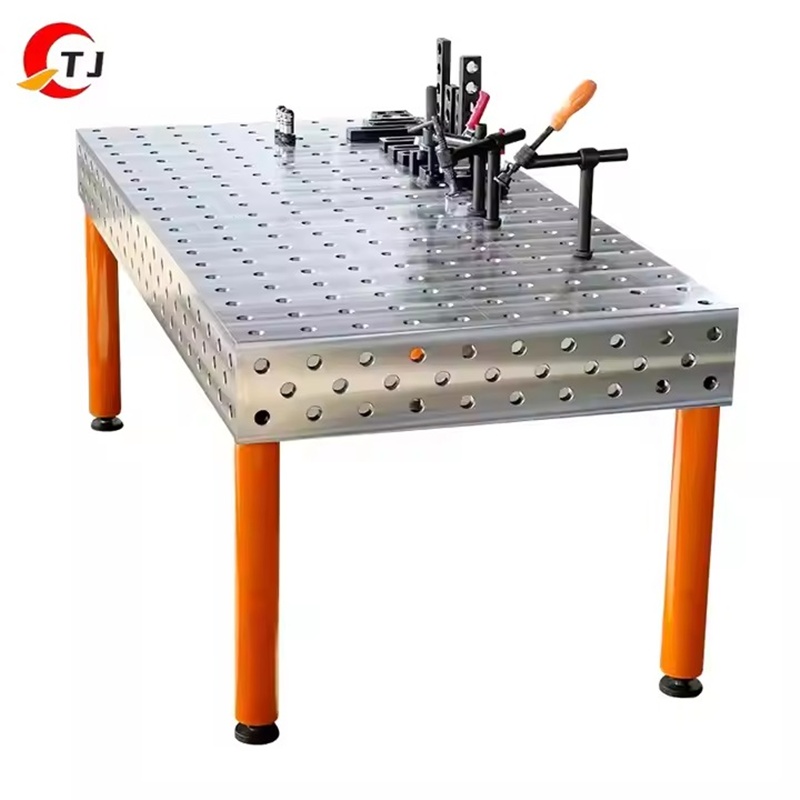
Thiết Kế Kết Cấu Hợp Lý Ngay Từ Đầu
Một số kết cấu:
- Quá mỏng
- Thiếu gân
- Không đối xứng
sẽ rất dễ cong khi hàn.
Các kỹ sư cơ khí thường:
- Bố trí gân tăng cứng
- Chia tải hợp lý
- Tránh tập trung nhiệt
để giảm biến dạng ngay từ giai đoạn thiết kế.
Đây là điểm khác biệt lớn giữa:
- Xưởng sản xuất chuyên nghiệp
- Và gia công theo kinh nghiệm đơn thuần
Dùng Phương Pháp Hàn Phù Hợp
Mỗi công nghệ hàn tạo lượng nhiệt khác nhau.
Ví dụ:
Hàn TIG
- Chính xác cao
- Ít bắn tóe
- Nhưng nhiệt tập trung mạnh
Hàn MIG
- Tốc độ nhanh
- Nhiệt phân bố đều hơn
- Phổ biến cho khung lớn
Hàn que
- Linh hoạt
- Nhưng khó kiểm soát nhiệt hơn
Với kết cấu lớn, MIG thường được ưu tiên vì:
- Năng suất cao
- Dễ kiểm soát biến dạng hơn
Dự Trù Co Rút Trong Quá Trình Gá
Các thợ hàn kinh nghiệm thường:
- Không gá đúng 100% ngay từ đầu
- Mà “bù co” trước khi hàn
Ví dụ:
- Chủ động nâng nhẹ đầu khung
- Chừa sai lệch nhỏ có tính toán
Sau khi nguội:
- Khung sẽ co về đúng kích thước
Đây là kinh nghiệm thực tế rất quan trọng trong kết cấu thép lớn.
Xử Lý Nắn Chỉnh Sau Hàn
Dù kiểm soát tốt đến đâu, biến dạng nhỏ vẫn có thể xảy ra.
Các phương pháp xử lý gồm:
- Nắn cơ khí
- Gia nhiệt cục bộ
- Ép thủy lực
- Căng chỉnh jig
Tuy nhiên:
- Nắn chỉnh chỉ là giải pháp cuối cùng
- Quan trọng nhất vẫn là hạn chế biến dạng ngay từ đầu
Robot Hàn Có Giảm Cong Vênh Không?
Có, nhưng không hoàn toàn.
Robot giúp:
- Đường hàn ổn định
- Nhiệt đều
- Tính lặp cao
Tuy nhiên nếu:
- Gá không chuẩn
- Bàn hàn không phẳng
- Kết cấu không hợp lý
thì robot vẫn gây biến dạng như thường.
Đây là hiểu lầm khá phổ biến trong nhiều xưởng hiện nay.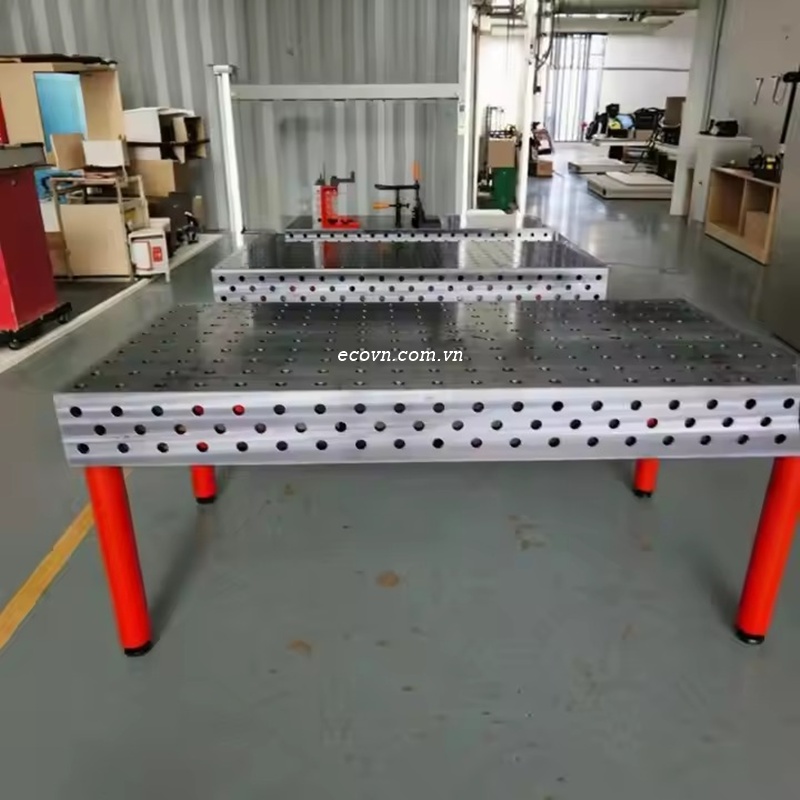
Kết Luận
Cong vênh khi hàn khung thép lớn là vấn đề không thể tránh hoàn toàn, nhưng hoàn toàn có thể kiểm soát tốt nếu:
- Dùng bàn hàn chuẩn
- Gá kẹp chính xác
- Hàn đối xứng
- Kiểm soát nhiệt hợp lý
- Thiết kế kết cấu phù hợp
Các xưởng cơ khí chuyên nghiệp luôn xem:
- Bàn hàn
- Hệ định vị
- Quy trình gá
- Thứ tự hàn
là yếu tố quan trọng không kém máy hàn hay tay nghề thợ.
Trong sản xuất hiện đại, chống cong vênh không còn là “mẹo nghề” mà là một phần của kỹ thuật cơ khí chính xác.
Tham khảo thêm các giải pháp bàn hàn chuyên dụng tại:
FAQ – Câu Hỏi Thường Gặp
Vì sao khung thép bị cong sau khi hàn?
Do nhiệt làm kim loại co rút không đều gây kéo lệch kết cấu.
Bàn hàn có ảnh hưởng đến cong vênh không?
Có. Mặt bàn phẳng và cứng giúp giảm biến dạng đáng kể.
Hàn MIG hay TIG ít cong hơn?
MIG thường phù hợp hơn cho khung lớn vì nhiệt phân bố đều hơn.
Có nên hàn liên tục một đường dài không?
Không nên vì nhiệt tích tụ sẽ làm cong khung mạnh hơn.
Robot hàn có loại bỏ hoàn toàn cong vênh không?
Không. Robot chỉ giúp kiểm soát ổn định hơn nếu hệ gá và bàn hàn đạt chuẩn.
Cách hiệu quả nhất để chống cong vênh là gì?
Gá chuẩn, hàn đối xứng và kiểm soát nhiệt là ba yếu tố quan trọng nhất.
Qúy khách có nhu cầu xin liên hệ:
CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 60 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0898.299.886
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578
Tin tức nổi bật
Tin tức đang được cập nhật.
Tin liên quan

11/08/2026
Cách Lưu Trữ Và Quản Lý Đồ Gá Bàn Hàn Để Setup Nhanh Hơn
Trong một xưởng cơ khí có nhiều mã sản phẩm, vấn đề không chỉ nằm ở việc thiết kế được đồ gá. Một hệ thống gá tốt nhưng không được...
Đọc tiếp
11/08/2026
Cách Lắp Đặt Và Cân Bằng Bàn Hàn 3D Trước Khi Sử Dụng
Một bàn hàn 3D có độ chính xác cao nhưng nếu lắp đặt không đúng, khả năng định vị vẫn có thể bị ảnh hưởng. Đây là vấn đề thường...
Đọc tiếp
11/08/2026
Độ Dày Bàn Hàn Bao Nhiêu Là Phù Hợp? Cách Chọn Đúng
Khi đầu tư bàn hàn, nhiều doanh nghiệp thường quan tâm đến kích thước, hệ lỗ D16 hoặc D28 và giá thành. Tuy nhiên, độ dày mặt bàn hàn cũng...
Đọc tiếp
11/08/2026
Nhiệt Hàn Ảnh Hưởng Đến Bàn Hàn Như Thế Nào? Cách Hạn Chế Biến Dạng
Trong quá trình hàn, nhiệt độ cao tác động trực tiếp lên cả phôi và khu vực gá. Với những xưởng sử dụng bàn hàn thường xuyên, đặc biệt là...
Đọc tiếp
11/08/2026
Bàn Hàn 3D Có Giúp Giảm Thời Gian Setup Không?
Trong một xưởng cơ khí, thời gian setup thường không được chú ý nhiều như thời gian hàn. Tuy nhiên, khi sản xuất nhiều model hoặc thay đổi sản phẩm...
Đọc tiếp


