


Thiết kế lỗ ren, chốt định vị và bề mặt lắp ghép trên Granite Machine Base
Thứ Hai,
28/09/2026
ecokinhbac
1. Vì sao thiết kế vị trí lắp ghép quan trọng?
Một Granite Machine Base có độ phẳng cao chưa chắc đã giúp máy đạt độ chính xác nếu hệ thống lỗ ren, chốt định vị và bề mặt lắp ghép được thiết kế không hợp lý.
Trong nhiều dự án chế tạo máy, thời gian lắp ráp kéo dài không phải do chất lượng của đá granite mà do các chi tiết không có hệ chuẩn thống nhất hoặc vị trí lắp ghép chưa được tối ưu.
Thiết kế đúng ngay từ bản vẽ sẽ giúp giảm thời gian căn chỉnh, tăng khả năng lắp lẫn và nâng cao độ chính xác của toàn bộ hệ thống.
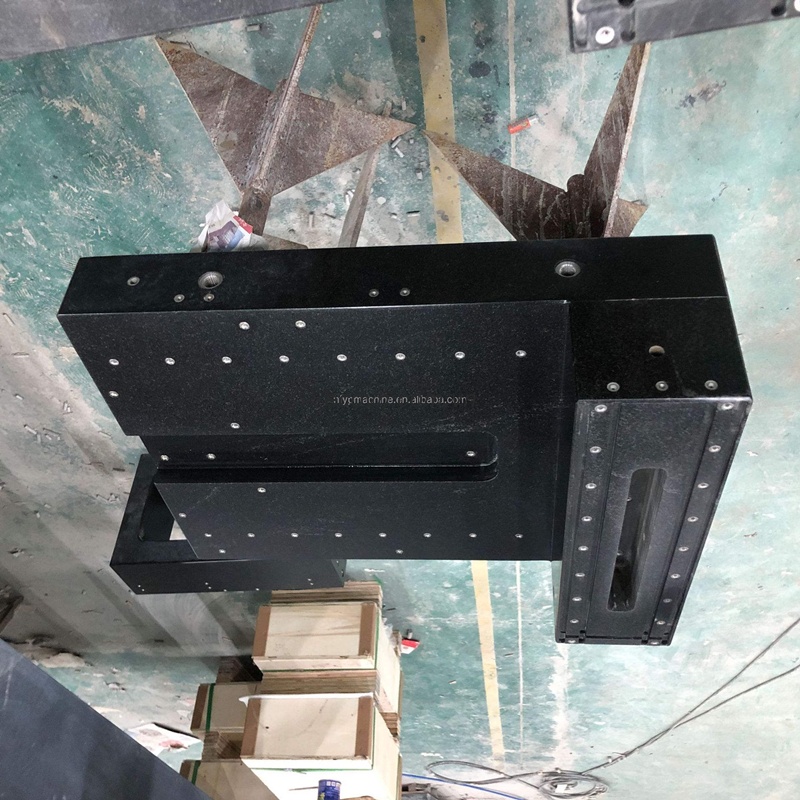
2. Lỗ ren chỉ có nhiệm vụ tạo lực kẹp
Một quan điểm sai lầm khá phổ biến là sử dụng bu lông để vừa định vị vừa cố định chi tiết.
Trên thực tế, lỗ ren chủ yếu có nhiệm vụ:
Tạo lực kẹp giữa hai chi tiết.
Giữ ổn định cụm lắp ráp trong quá trình làm việc.
Cho phép tháo lắp để bảo trì hoặc thay thế.
Bu lông không nên được sử dụng để xác định vị trí chính xác của cụm thiết bị.
Nếu chỉ dựa vào bu lông, sai số của khe hở giữa thân bu lông và lỗ lắp có thể khiến vị trí lắp ráp thay đổi sau mỗi lần tháo lắp.
3. Vai trò của chốt định vị
Nếu bu lông tạo lực kẹp thì chốt định vị (Dowel Pin) đảm nhận nhiệm vụ xác định chính xác vị trí của chi tiết.
Trong các hệ thống có yêu cầu độ chính xác cao như:
Máy CNC.
Máy CMM.
Máy AOI.
Máy SPI.
Máy bán dẫn.
Máy Vision.
Chốt định vị gần như là thành phần không thể thiếu.
Khi kết hợp đúng giữa bu lông và chốt định vị, cụm thiết bị có thể tháo ra và lắp lại nhiều lần mà vẫn duy trì đúng vị trí ban đầu.
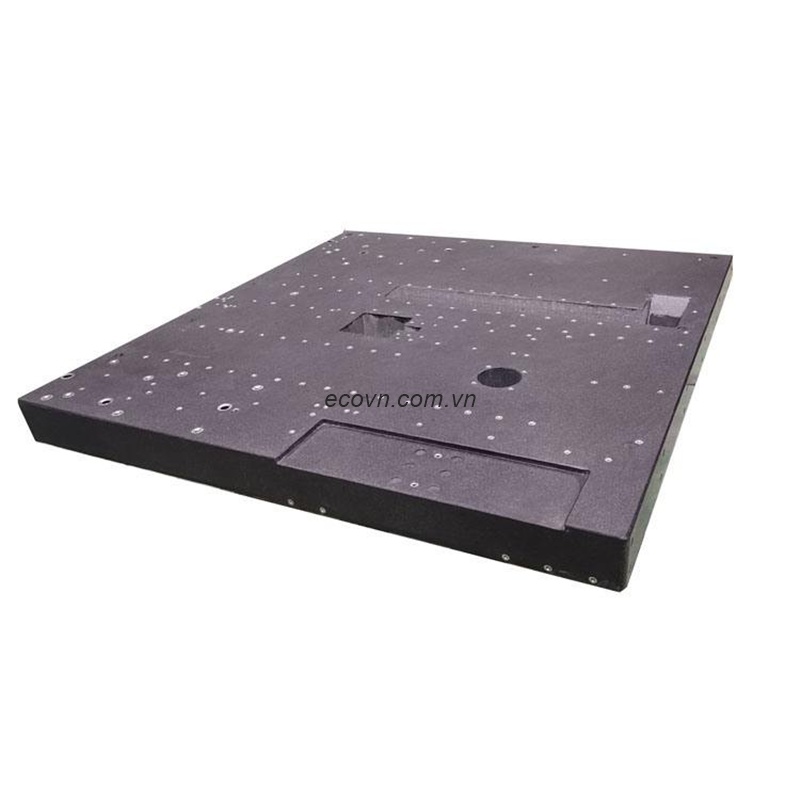
4. Bề mặt lắp ghép cần đáp ứng yêu cầu gì?
Bề mặt lắp ghép là nơi tiếp xúc trực tiếp giữa Granite Machine Base và các cụm thiết bị.
Để bảo đảm chất lượng lắp ráp, bề mặt này cần:
Được gia công đạt độ phẳng theo yêu cầu.
Vuông góc hoặc song song với hệ Datum.
Không có ba via hoặc sứt mẻ.
Được kiểm tra trước khi lắp ráp.
Có đủ diện tích tiếp xúc để phân bố tải trọng.
Một bề mặt lắp ghép tốt sẽ giúp giảm ứng suất cục bộ và tăng tuổi thọ của các cụm cơ khí.
Bàn máp đá granite gia công theo yêu cầu
5. Khoảng cách giữa lỗ ren và chốt định vị
Việc bố trí khoảng cách hợp lý giúp:
Dễ dàng lắp đặt.
Giảm nguy cơ nứt đá.
Phân bố lực đều hơn.
Thuận tiện khi gia công.
Nếu các lỗ được bố trí quá gần nhau hoặc quá sát mép Granite Machine Base, khả năng chịu lực sẽ giảm và nguy cơ hư hỏng trong quá trình sử dụng sẽ tăng lên.
Khoảng cách cụ thể cần được tính toán theo kích thước Machine Base, đường kính lỗ và tải trọng làm việc.
6. Thiết kế theo nguyên tắc lắp lẫn
Một Granite Machine Base hiện đại nên được thiết kế theo nguyên tắc Interchangeability.
Điều này có nghĩa là:
Một ray dẫn hướng mới có thể lắp vào đúng vị trí của ray cũ.
Camera có thể thay thế mà không phải gia công lại.
Đồ gá mới có thể sử dụng cùng hệ chuẩn.
Module nâng cấp có thể lắp trực tiếp lên Machine Base.
Để đạt được điều này, vị trí lỗ ren, chốt định vị và các bề mặt lắp ghép phải được tiêu chuẩn hóa ngay từ giai đoạn thiết kế.

7. Những lỗi thiết kế thường gặp
Qua thực tế triển khai, có thể thấy nhiều doanh nghiệp mắc các lỗi như:
Dùng bu lông để định vị.
Không sử dụng chốt định vị cho các cụm quan trọng.
Thiết kế quá nhiều loại ren khác nhau.
Bề mặt lắp ghép không tham chiếu cùng hệ Datum.
Khoảng cách lỗ không đồng nhất.
Không dự phòng vị trí cho việc nâng cấp máy.
Những sai sót này không chỉ làm tăng thời gian lắp ráp mà còn gây khó khăn trong quá trình bảo trì.
8. Góc nhìn của kỹ sư thiết kế
Một kỹ sư có kinh nghiệm sẽ luôn tách riêng ba chức năng:
Định vị bằng chốt.
Kẹp chặt bằng bu lông.
Đỡ tải bằng bề mặt lắp ghép.
Khi ba chức năng này được thiết kế độc lập, hệ thống sẽ ổn định hơn, dễ sản xuất hơn và ít phát sinh sai số trong quá trình sử dụng.
Đây cũng là nguyên tắc được áp dụng rộng rãi trong các tiêu chuẩn thiết kế máy của châu Âu, Nhật Bản và Hoa Kỳ.
9. Ví dụ thực tế
Một doanh nghiệp chế tạo máy kiểm tra tự động sử dụng bu lông để vừa định vị vừa cố định cụm camera Vision. Sau mỗi lần bảo trì, kỹ thuật viên phải mất nhiều thời gian căn chỉnh lại vị trí camera vì cụm lắp ráp không trở về đúng vị trí ban đầu.
Sau khi bổ sung hai chốt định vị và thiết kế lại bề mặt lắp ghép theo cùng hệ Datum, thời gian thay thế camera giảm đáng kể. Việc hiệu chuẩn sau lắp ráp cũng trở nên đơn giản hơn và độ lặp lại của hệ thống được cải thiện rõ rệt.
10. Checklist khi thiết kế lỗ ren và chốt định vị
✔ Xác định hệ Datum trước khi bố trí lỗ.
✔ Phân biệt rõ chức năng của bu lông và chốt định vị.
✔ Bố trí khoảng cách lỗ hợp lý.
✔ Tránh đặt lỗ quá gần mép Granite Machine Base.
✔ Chuẩn hóa kích thước ren trong toàn bộ thiết kế.
✔ Thiết kế bề mặt lắp ghép đủ diện tích chịu tải.
✔ Kiểm tra khả năng tháo lắp và bảo trì.
11. Câu hỏi thường gặp
Có thể chỉ dùng bu lông mà không cần chốt định vị không?
Có thể với các thiết bị không yêu cầu độ chính xác cao. Tuy nhiên, đối với máy CNC, máy đo kiểm, máy bán dẫn hoặc hệ thống Vision, nên sử dụng chốt định vị để đảm bảo khả năng lắp lặp lại.
Một cụm thiết bị nên sử dụng bao nhiêu chốt định vị?
Thông thường, hai chốt định vị là đủ để xác định vị trí trong mặt phẳng. Số lượng cụ thể phụ thuộc vào kích thước, tải trọng và yêu cầu kỹ thuật của từng cụm.
Vì sao không nên đặt lỗ ren quá sát mép Granite Machine Base?
Khoảng cách quá nhỏ có thể làm giảm độ bền của kết cấu và tăng nguy cơ sứt mẻ trong quá trình gia công hoặc sử dụng.
Có nên tiêu chuẩn hóa kích thước ren trên toàn bộ Machine Base không?
Có. Việc tiêu chuẩn hóa giúp đơn giản hóa quá trình lắp ráp, giảm số lượng dụng cụ cần sử dụng và thuận tiện hơn khi bảo trì hoặc thay thế linh kiện.
12. Kết luận
Thiết kế lỗ ren, chốt định vị và bề mặt lắp ghép là bước quan trọng để Granite Machine Base phát huy tối đa độ chính xác và khả năng lắp lẫn. Một thiết kế đúng không chỉ giúp rút ngắn thời gian lắp ráp mà còn giảm sai số, nâng cao độ ổn định và tạo điều kiện thuận lợi cho việc bảo trì, nâng cấp thiết bị trong tương lai. Đối với các doanh nghiệp chế tạo máy chính xác, việc đầu tư vào thiết kế hệ thống lắp ghép ngay từ đầu luôn mang lại hiệu quả lâu dài cả về kỹ thuật và chi phí.
Tin tức nổi bật
Tin tức đang được cập nhật.
Tin liên quan

25/10/2026
Mua thước tam giác đá granite cần lưu ý những gì?
1. Xác định mục đích sử dụng trước khi mua Khi mua thước tam giác đá granite, sai lầm phổ biến là tìm giá trước rồi mới xem thông số kỹ...
Đọc tiếp
24/10/2026
Giá thước tam giác đá granite phụ thuộc vào những yếu tố nào?
1. Giá thước tam giác đá granite có cố định không? Khi tìm mua thước tam giác đá granite, câu hỏi đầu tiên của nhiều khách hàng là sản phẩm có...
Đọc tiếp
23/10/2026
Thước tam giác đá granite có cần hiệu chuẩn định kỳ không?
1. Thước tam giác granite có cần hiệu chuẩn không? Đây là câu hỏi thường gặp tại các phòng QC, phòng đo và xưởng gia công cơ khí chính xác. Thước tam...
Đọc tiếp
22/10/2026
Những lỗi thường gặp khi sử dụng thước tam giác đá granite
1. Vì sao sử dụng thước đúng nhưng kết quả vẫn sai? Thước tam giác đá granite được sử dụng để tạo chuẩn 90° và hỗ trợ kiểm tra độ vuông...
Đọc tiếp
21/10/2026
Cách bảo quản thước tam giác đá granite để duy trì độ chính xác
1. Vì sao cần bảo quản thước tam giác đá granite? Thước tam giác đá granite thường được sử dụng trong phòng QC, xưởng CNC, khuôn mẫu, tooling và đo kiểm...
Đọc tiếp


