


Những lỗi thường gặp khi sử dụng thước tam giác đá granite
Thứ Năm,
22/10/2026
ecokinhbac
1. Vì sao sử dụng thước đúng nhưng kết quả vẫn sai?
Thước tam giác đá granite được sử dụng để tạo chuẩn 90° và hỗ trợ kiểm tra độ vuông góc của chi tiết cơ khí. Tuy nhiên, kết quả đo không chỉ phụ thuộc vào độ chính xác của thước mà còn phụ thuộc vào cách sử dụng.
Trong thực tế tại xưởng CNC, phòng QC, khuôn mẫu và tooling, nhiều sai lệch xuất hiện do bề mặt không sạch, đặt sai chuẩn, sử dụng sai phương pháp hoặc bảo quản thước không đúng cách.
Vì vậy, để kiểm tra độ vuông chính xác, cần kiểm soát toàn bộ quá trình đo chứ không chỉ kiểm tra riêng dụng cụ.
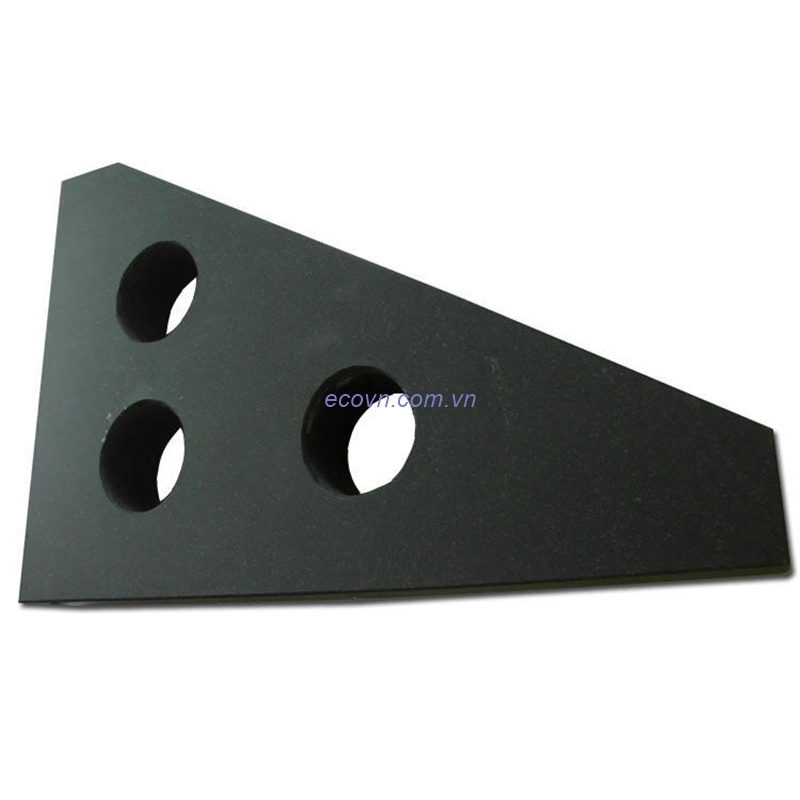
2. Không vệ sinh bề mặt trước khi đo
Đây là lỗi phổ biến nhất.
Phoi kim loại, bụi, dầu hoặc dị vật nằm giữa thước và chi tiết có thể tạo ra khe hở nhỏ. Khi đó, thước không tiếp xúc đúng với bề mặt cần kiểm tra và kết quả có thể bị sai.
Trước khi đo cần vệ sinh:
- Bàn máp.
- Chi tiết.
- Cạnh làm việc của thước.
- Các vị trí tiếp xúc.
Đặc biệt với những chi tiết có dung sai chặt, chỉ một dị vật nhỏ cũng có thể ảnh hưởng đến kết quả.
3. Chọn sai mặt chuẩn của chi tiết
Muốn kiểm tra vuông góc, trước tiên phải xác định đúng mặt chuẩn.
Nếu đặt chi tiết dựa trên một bề mặt không phải chuẩn, kết quả kiểm tra mặt bên cũng có thể bị sai.
Trước khi sử dụng thước granite, kỹ thuật viên nên xác định rõ:
Mặt chuẩn → mặt cần kiểm tra → dung sai trên bản vẽ.
Không nên chọn mặt chuẩn chỉ dựa vào cảm quan hoặc mặt dễ đặt nhất.
4. Ép thước quá mạnh vào chi tiết
Một số người có thói quen dùng lực để ép thước sát vào bề mặt với suy nghĩ rằng tiếp xúc càng chặt thì kết quả càng chính xác.
Đây là cách sử dụng không cần thiết.
Thước cần được đặt ổn định theo đúng phương pháp đo, không nên tạo lực ép quá mức. Đặc biệt với thước granite đo kiểm chính xác, cần thao tác nhẹ nhàng để duy trì điều kiện tiếp xúc ổn định.
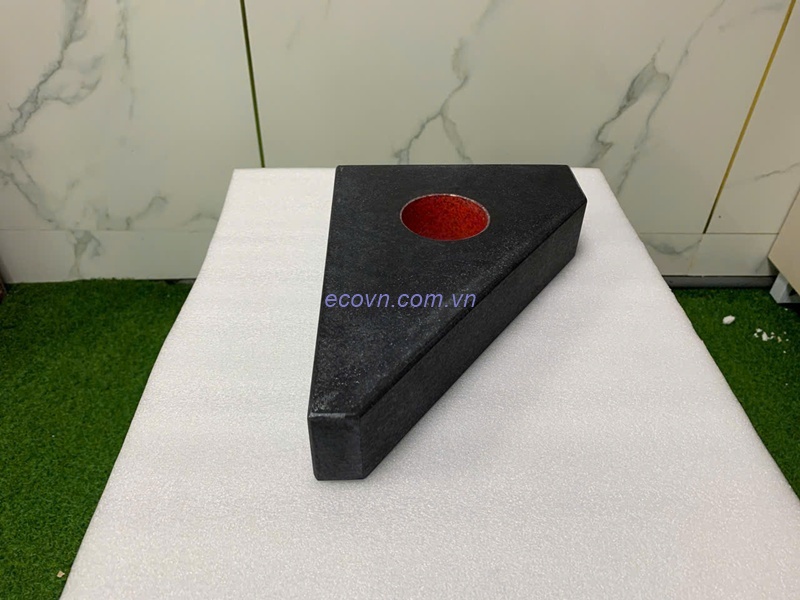
5. Chỉ dùng mắt thường để đánh giá độ vuông
Quan sát khe hở giữa thước và chi tiết có thể giúp phát hiện sai lệch lớn, nhưng không đủ để đánh giá những chi tiết có dung sai nhỏ.
Nếu bản vẽ yêu cầu kiểm soát độ vuông góc, nên sử dụng thiết bị đo phù hợp.
Một phương pháp phổ biến là:
Bàn máp granite + thước tam giác granite + đồng hồ so.
Thước tạo chuẩn 90°, còn đồng hồ so giúp xác định mức thay đổi trên bề mặt cần kiểm tra.
Như vậy, kết quả sẽ có cơ sở định lượng thay vì chỉ dựa vào quan sát bằng mắt.
6. Chọn thước không phù hợp với chi tiết
Không phải mọi thước kiểm tra vuông góc đều phù hợp với mọi sản phẩm.
Thước quá nhỏ có thể không đủ chiều cao hoặc chiều dài cạnh làm việc. Thước quá lớn lại gây khó khăn khi thao tác.
Ngoài kích thước, cần quan tâm đến độ chính xác.
Nếu chi tiết có dung sai chặt nhưng thước không đáp ứng yêu cầu, kết quả đo có thể không đáng tin cậy.
Khi lựa chọn cần căn cứ vào:
Kích thước chi tiết + vị trí đo + dung sai + phương pháp kiểm tra.
Bàn máp đá granite gia công theo yêu cầu
Bàn map đá granite kiểm tra độ phẳng
7. Kéo lê thước trên bàn máp
Đây là lỗi dễ làm ảnh hưởng đến cạnh làm việc.
Khi di chuyển thước, không nên kéo lê trên bàn máp. Hãy nhấc thước lên và đặt nhẹ xuống vị trí cần kiểm tra.
Nếu trên bề mặt có phoi hoặc dị vật, việc kéo lê có thể gây va chạm hoặc ảnh hưởng đến bề mặt làm việc.
Với thước kích thước lớn, nên sử dụng hai tay để di chuyển an toàn.
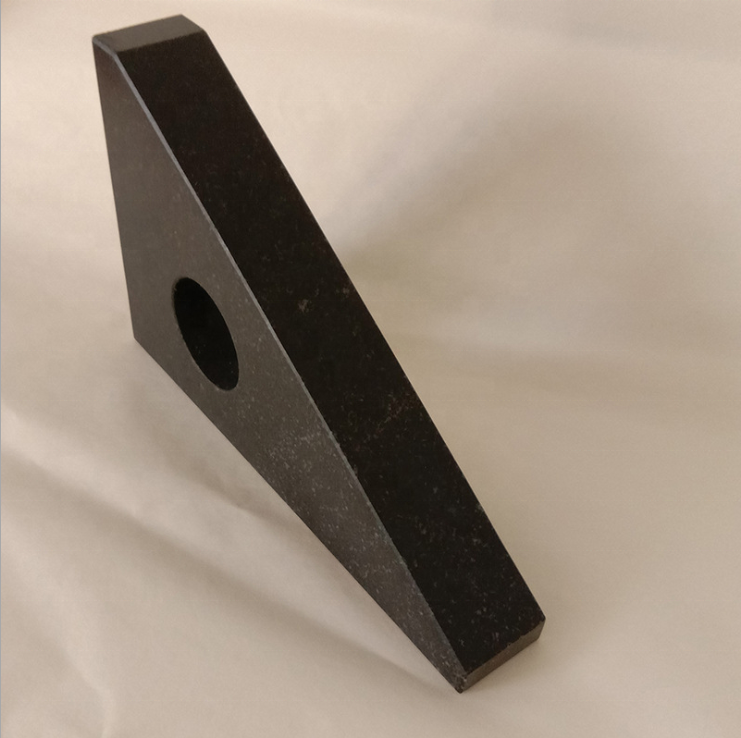
8. Tiếp tục sử dụng thước sau khi bị va đập
Nếu thước bị rơi, va đập mạnh hoặc sứt cạnh, không nên đưa ngay trở lại sử dụng cho phép đo chính xác.
Cạnh làm việc bị ảnh hưởng có thể làm thay đổi kết quả kiểm tra dù mắt thường khó nhận thấy.
Khi phát hiện:
- Sứt cạnh.
- Nứt.
- Va đập mạnh.
- Biến dạng bất thường.
cần kiểm tra lại tình trạng dụng cụ trước khi tiếp tục sử dụng.
9. Chỉ kiểm tra thước mà bỏ qua bàn máp
Một phép đo chính xác cần xem xét cả hệ thống.
Nếu bàn máp bẩn, không phù hợp hoặc có vấn đề về độ phẳng, kết quả đo vẫn có thể sai dù thước đạt yêu cầu.
Do đó cần kiểm soát:
Bàn máp → chi tiết → thước → đồng hồ so → phương pháp đo.
Đây là nguyên tắc quan trọng trong phòng QC và đo kiểm cơ khí.
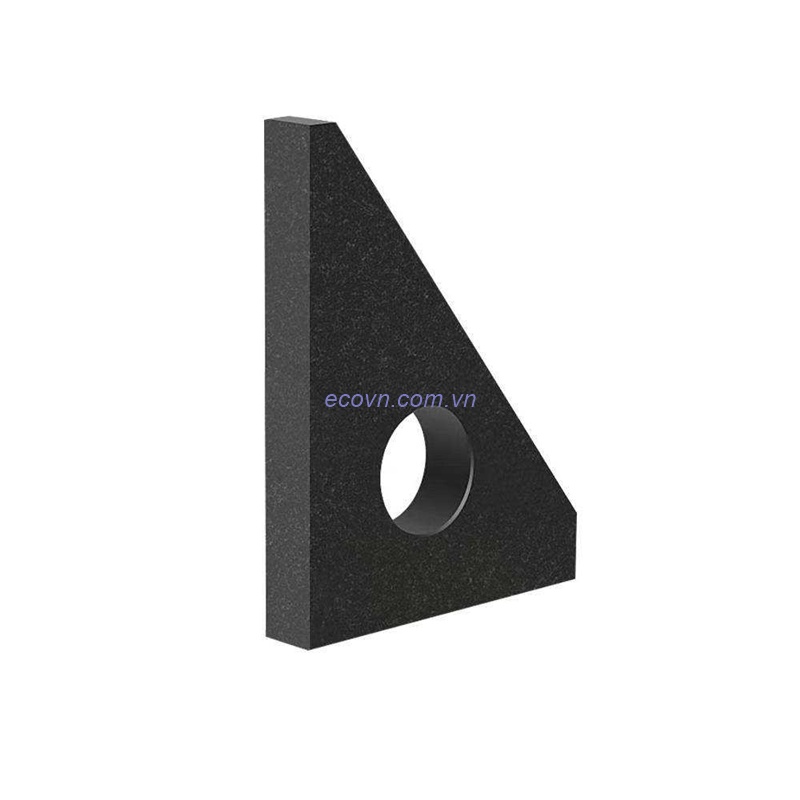
10. Kết luận
Những lỗi khi sử dụng thước tam giác granite thường không nằm ở bản thân dụng cụ mà xuất phát từ thao tác và phương pháp đo.
Các lỗi cần tránh gồm:
Không vệ sinh bề mặt.
Chọn sai mặt chuẩn.
Ép thước quá mạnh.
Chỉ dùng mắt thường để đánh giá.
Chọn sai kích thước hoặc độ chính xác.
Kéo lê thước trên bàn máp.
Tiếp tục sử dụng sau khi thước bị va đập.
Muốn kiểm tra độ vuông đáng tin cậy, kỹ thuật viên cần thực hiện đúng từ bước xác định chuẩn, vệ sinh bề mặt, đặt thước cho đến lựa chọn thiết bị đo.
Nguyên tắc đơn giản nhất là:
Chuẩn đúng – bề mặt sạch – thước phù hợp – phương pháp đúng – kết quả mới đáng tin cậy.
Đặc biệt với chi tiết CNC, khuôn, jig và fixture có dung sai chặt, kiểm soát tốt quy trình sử dụng thước sẽ giúp phòng QC hạn chế sai số đo, tránh đánh giá nhầm sản phẩm lỗi và giảm chi phí gia công lại.
Qúy khách có nhu cầu xin vui lòng liên hệ:
CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 60 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0898.299.886
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578
Tin tức nổi bật
Tin tức đang được cập nhật.
Tin liên quan

22/10/2026
Những lỗi thường gặp khi sử dụng thước tam giác đá granite
1. Vì sao sử dụng thước đúng nhưng kết quả vẫn sai? Thước tam giác đá granite được sử dụng để tạo chuẩn 90° và hỗ trợ kiểm tra độ vuông...
Đọc tiếp
21/10/2026
Cách bảo quản thước tam giác đá granite để duy trì độ chính xác
1. Vì sao cần bảo quản thước tam giác đá granite? Thước tam giác đá granite thường được sử dụng trong phòng QC, xưởng CNC, khuôn mẫu, tooling và đo kiểm...
Đọc tiếp
20/10/2026
Cách sử dụng thước tam giác đá granite đúng kỹ thuật
1. Thước tam giác đá granite dùng để làm gì? Thước tam giác đá granite là dụng cụ đo kiểm được sử dụng chủ yếu để tạo chuẩn góc 90° và...
Đọc tiếp
18/10/2026
Tiêu chuẩn DIN 875 và DIN 876 liên quan gì đến thước tam giác granite?
1. DIN 875 và DIN 876 có ý nghĩa gì? Khi tìm mua thước tam giác granite, khách hàng kỹ thuật thường gặp các thông tin như DIN 875, DIN 876,...
Đọc tiếp
17/10/2026
Thước tam giác đá granite dùng để căn chỉnh máy CNC
1. Vì sao máy CNC cần kiểm tra và căn chỉnh? Sau một thời gian vận hành, máy CNC có thể phát sinh sai lệch hình học do nhiều nguyên nhân...
Đọc tiếp


