


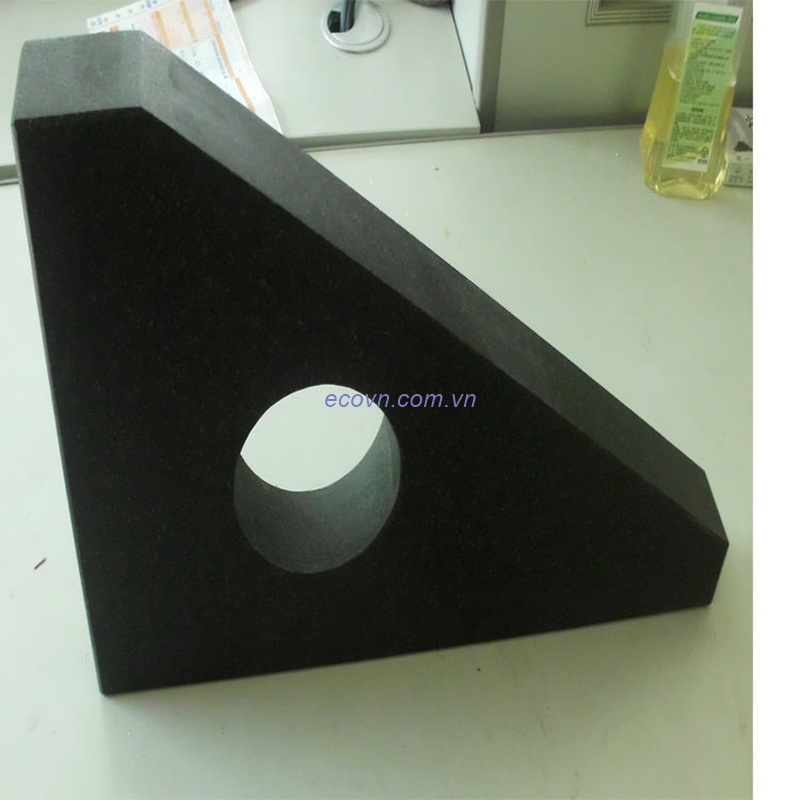
Thước tam giác đá granite kiểm tra độ vuông của chi tiết sau gia công
Thứ Năm,
15/10/2026
ecokinhbac
1. Vì sao cần kiểm tra độ vuông sau khi gia công?
Một chi tiết CNC đạt kích thước theo bản vẽ chưa có nghĩa là toàn bộ yêu cầu hình học đã được đảm bảo.
Trong thực tế gia công, một chi tiết có thể đạt chiều dài, chiều rộng và chiều cao nhưng vẫn xuất hiện sai lệch vuông góc giữa các bề mặt. Sai lệch này thường chỉ được phát hiện khi kiểm tra hình học hoặc khi chi tiết bước vào công đoạn lắp ráp.
Đặc biệt với các chi tiết dạng khối, đế máy, khuôn, jig, fixture hoặc chi tiết có nhiều mặt gia công, kiểm tra độ vuông sau gia công là bước rất quan trọng.
Đây là lúc thước tam giác granite kiểm tra độ vuông phát huy vai trò như một chuẩn tham chiếu hình học.
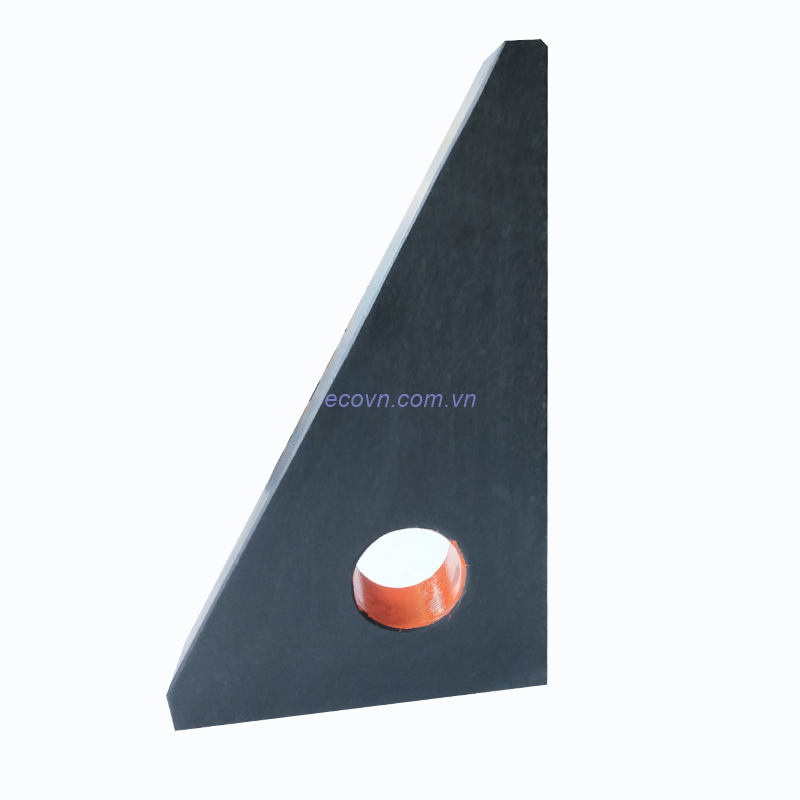
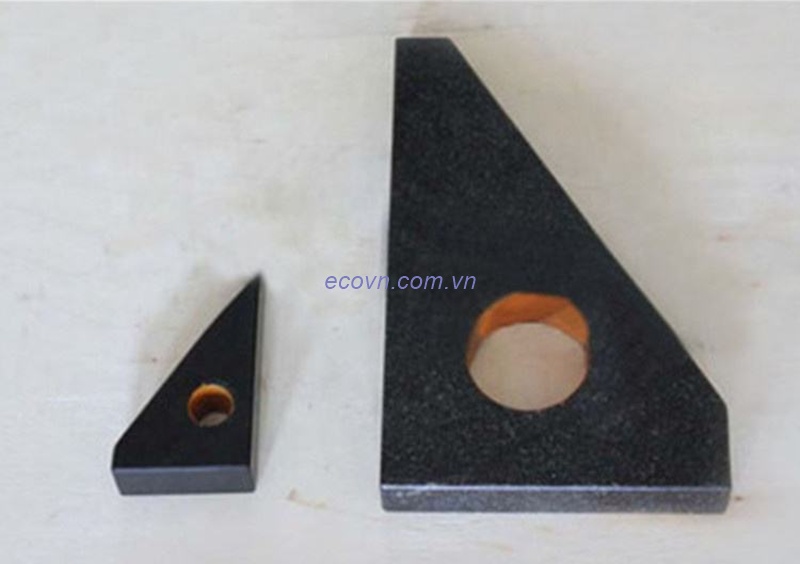
2. Thước tam giác granite kiểm tra độ vuông là gì?
Thước tam giác granite là dụng cụ đo kiểm dạng tam giác vuông được chế tạo từ đá granite, với các mặt làm việc được gia công chính xác để phục vụ kiểm tra hình học.
Ứng dụng nổi bật của sản phẩm là tạo chuẩn 90° để kiểm tra quan hệ vuông góc giữa các bề mặt.
Sản phẩm còn được gọi là:
Thước kiểm tra vuông góc
Thước vuông góc tam giác đá granite
Eke granite 90 độ
Thước kiểm tra góc vuông bằng đá granite
Granite Inspection Square
Khác với êke thông thường, sản phẩm hướng tới môi trường CNC, cơ khí chính xác, khuôn mẫu, tooling và phòng QC.
Bàn máp đá granite gia công theo yêu cầu
Bàn map đá granite kiểm tra độ phẳng
3. Kiểm tra vuông góc chi tiết CNC để làm gì?
Sau khi gia công, kỹ thuật viên cần xác định các bề mặt quan trọng có đáp ứng yêu cầu trên bản vẽ hay không.
Ví dụ, bản vẽ yêu cầu mặt A vuông góc với mặt B. Nếu mặt B bị nghiêng so với chuẩn, chi tiết có thể gặp vấn đề khi lắp ráp dù kích thước tuyến tính vẫn nằm trong dung sai.
Sai lệch vuông góc có thể dẫn đến:
- Chi tiết lắp ráp không khớp.
- Các bộ phận bị lệch vị trí.
- Đồ gá không định vị chính xác.
- Khuôn hoạt động không ổn định.
- Phải gia công hoặc sửa chữa lại.
Vì vậy, kiểm tra vuông góc chi tiết CNC nên được thực hiện ở những công đoạn mà sai lệch còn có thể xử lý.
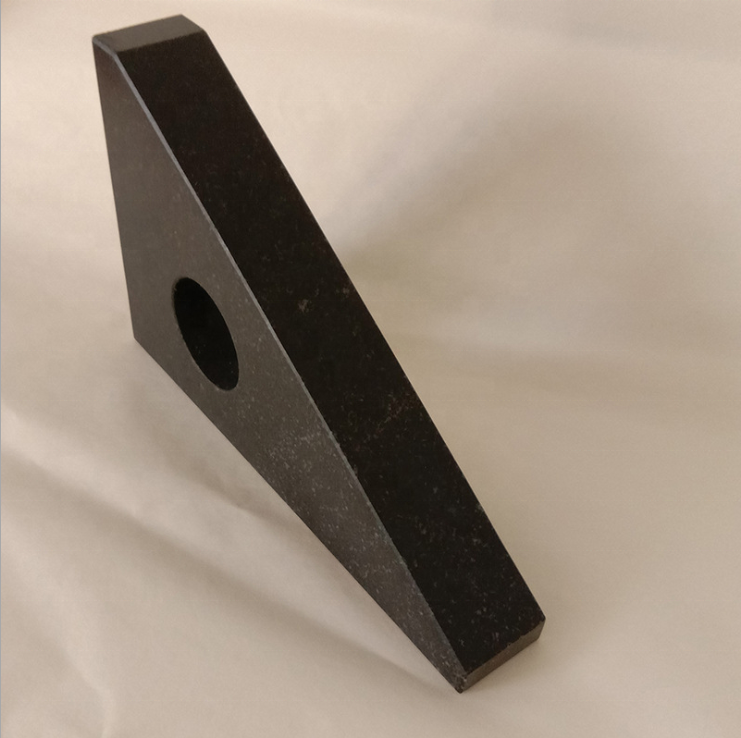
4. Thước tam giác granite kiểm tra độ vuông như thế nào?
Thước đóng vai trò là chuẩn hình học 90°, không phải thiết bị trực tiếp hiển thị sai số.
Một quy trình kiểm tra cơ bản có thể thực hiện như sau:
Bước 1: Làm sạch bàn máp, chi tiết và thước.
Bước 2: Đặt chi tiết trên bề mặt chuẩn phù hợp.
Bước 3: Đặt thước tam giác granite vào vị trí cần kiểm tra.
Bước 4: Đưa cạnh làm việc của thước tiếp xúc với bề mặt chi tiết.
Bước 5: Quan sát hoặc sử dụng đồng hồ so để xác định sai lệch theo phương pháp đo.
Bước 6: So sánh kết quả với dung sai trên bản vẽ.
Đối với chi tiết yêu cầu độ chính xác cao, không nên đánh giá chỉ bằng mắt thường. Cần sử dụng thiết bị đo và phương pháp phù hợp để lượng hóa sai lệch.
5. Vì sao nên kết hợp thước granite với bàn máp?
Bàn máp granite thường được sử dụng làm mặt chuẩn trong đo kiểm cơ khí.
Khi kết hợp:
Bàn máp granite + thước tam giác granite + đồng hồ so
kỹ thuật viên có thể xây dựng một hệ thống tham chiếu tương đối rõ ràng cho các phép kiểm tra phù hợp.
Trong đó:
Bàn máp: tạo mặt chuẩn.
Thước tam giác: tạo chuẩn vuông góc 90°.
Đồng hồ so: giúp xác định mức thay đổi hoặc sai lệch.
Điều quan trọng là tất cả bề mặt tiếp xúc phải sạch. Một lớp phoi, bụi hoặc dị vật rất nhỏ cũng có thể làm thay đổi vị trí tiếp xúc và ảnh hưởng đến kết quả.
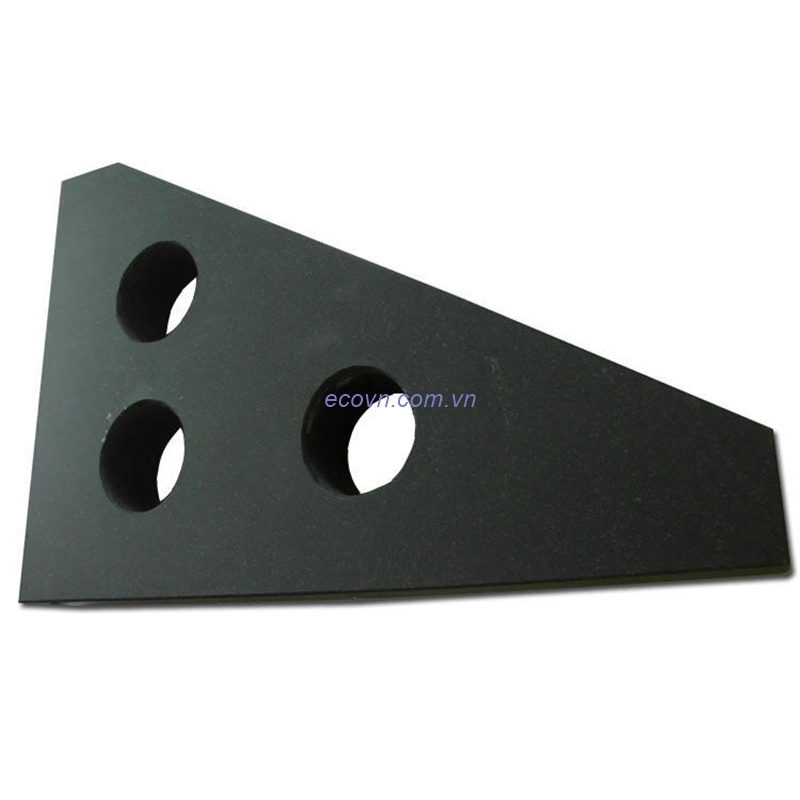
6. Những chi tiết nào nên kiểm tra bằng thước tam giác granite?
Không phải mọi chi tiết CNC đều cần sử dụng thước kiểm tra vuông góc.
Sản phẩm đặc biệt phù hợp với các chi tiết có:
- Mặt đáy và mặt bên cần vuông góc.
- Nhiều bề mặt phẳng gia công.
- Yêu cầu dung sai hình học.
- Yêu cầu lắp ráp chính xác.
- Kết cấu dạng khối.
- Bề mặt chuẩn rõ ràng.
Các nhóm thường phát sinh nhu cầu gồm chi tiết cơ khí chính xác, khuôn mẫu, đế máy, jig, fixture và chi tiết CNC.
7. Sai lệch độ vuông sau gia công thường đến từ đâu?
Nếu chi tiết không đạt độ vuông, không nên lập tức kết luận dụng cụ hoặc máy CNC bị lỗi.
Cần xem xét nhiều nguyên nhân:
Máy CNC: sai lệch hình học, độ vuông giữa các trục hoặc tình trạng máy.
Dao cụ: dao mòn hoặc điều kiện cắt không phù hợp.
Đồ gá: chi tiết không được định vị đúng hoặc fixture có sai lệch.
Quá trình gia công: biến dạng, rung động hoặc ứng suất trong vật liệu.
Bề mặt chuẩn: chưa được gia công hoặc làm sạch đúng yêu cầu.
Phương pháp đo: đặt chi tiết hoặc dụng cụ đo chưa chính xác.
Đây là lý do một kỹ thuật viên có kinh nghiệm luôn xác nhận lại phương pháp đo trước khi kết luận chi tiết bị lỗi.

8. Chọn thước tam giác granite kiểm tra độ vuông thế nào?
Có ba yếu tố cần ưu tiên.
Kích thước
Thước phải đủ lớn để tiếp cận vùng cần kiểm tra nhưng vẫn thuận tiện thao tác.
Độ chính xác
Độ chính xác của thước phải phù hợp với dung sai hình học cần kiểm tra.
Phương pháp đo
Nếu sử dụng cùng bàn máp và đồng hồ so, cần lựa chọn kích thước thước phù hợp với toàn bộ hệ thống đo.
Không nên chọn thước chỉ vì kích thước lớn hoặc giá thấp. Một chiếc thước phù hợp với phép đo mới là lựa chọn tốt.
9. Cần làm gì khi phát hiện chi tiết không vuông?
Nếu kết quả kiểm tra cho thấy chi tiết có sai lệch, bước tiếp theo không nên là sửa ngay.
Hãy kiểm tra lại:
Bàn máp có sạch không?
Thước có bị sứt hoặc hư hỏng không?
Chi tiết có được đặt đúng chuẩn không?
Đồng hồ so đã được thiết lập đúng chưa?
Phương pháp đo có phù hợp với đặc tính cần kiểm tra không?
Sau khi loại trừ sai số đo, mới tiến hành phân tích nguyên nhân từ máy, dao, đồ gá hoặc quá trình gia công.
Cách tiếp cận này giúp tránh việc sửa một chi tiết đạt yêu cầu hoặc điều chỉnh máy sai nguyên nhân.
10. Bảo quản thước tam giác granite
Granite có nhiều ưu điểm trong đo kiểm nhưng vẫn là vật liệu có thể bị hư hại khi va đập mạnh.
Khi sử dụng cần:
- Không làm rơi thước.
- Không kéo lê trên bàn máp.
- Không để phoi giữa các bề mặt.
- Không va đập cạnh làm việc.
- Vệ sinh sau khi sử dụng.
- Bảo quản tại vị trí cố định.
Nếu cạnh chuẩn bị sứt hoặc bề mặt bị hư hỏng, cần kiểm tra lại tình trạng thước trước khi tiếp tục sử dụng cho các phép đo chính xác.
11. Kết luận
Thước tam giác granite kiểm tra độ vuông là dụng cụ hữu ích để kiểm tra độ vuông góc của chi tiết sau gia công CNC, đặc biệt với chi tiết cơ khí chính xác, khuôn, jig và fixture.
Điểm quan trọng nhất là thước đóng vai trò chuẩn 90°, còn kết quả sai lệch cần được xác định bằng phương pháp đo phù hợp, có thể kết hợp với bàn máp granite và đồng hồ so.
Khi phát hiện sai lệch, kỹ thuật viên không nên vội sửa chi tiết mà cần kiểm tra lại toàn bộ hệ thống đo trước, sau đó mới truy tìm nguyên nhân từ máy CNC, dao cụ, đồ gá và quá trình gia công.
Nếu lựa chọn đúng kích thước và độ chính xác, thước kiểm tra vuông góc sẽ trở thành một dụng cụ rất hữu ích để kiểm soát chất lượng ngay sau gia công, giúp xưởng phát hiện sai lệch sớm và hạn chế chi phí sửa chữa, gia công lại.
Qúy khách có nhu cầu xin vui lòng liên hệ:
CÔNG TY CỔ PHẦN ĐẦU TƯ KỸ THUẬT CÔNG NGHỆ ECO KINH BẮC
Website: ecokinhbac.com - ecovn.com.vn
Địa chỉ : Tổ dân phố Thành Dền - Phường Đào Viên - Tỉnh Bắc Ninh
Hotline: 0985.680.825
Chi nhánh Hà Nội: Tầng 1 Tòa B Hateco Hoàng Mai , Phường Yên Sở - TP Hà Nội
Hotline: 0979.484.032
Chi nhánh Thái Nguyên: SN 02 tổ 60 phường Phan Đình Phùng, Tỉnh Thái Nguyên
Hotline: 0898.299.886
Chi nhánh HCM: 208/3- Nguyễn Thị Lắng - Củ Chi – Thành phố Hồ Chí Minh
Hotline: 0967.314.578
Tin tức nổi bật
Tin tức đang được cập nhật.
Tin liên quan

22/10/2026
Những lỗi thường gặp khi sử dụng thước tam giác đá granite
1. Vì sao sử dụng thước đúng nhưng kết quả vẫn sai? Thước tam giác đá granite được sử dụng để tạo chuẩn 90° và hỗ trợ kiểm tra độ vuông...
Đọc tiếp
21/10/2026
Cách bảo quản thước tam giác đá granite để duy trì độ chính xác
1. Vì sao cần bảo quản thước tam giác đá granite? Thước tam giác đá granite thường được sử dụng trong phòng QC, xưởng CNC, khuôn mẫu, tooling và đo kiểm...
Đọc tiếp
20/10/2026
Cách sử dụng thước tam giác đá granite đúng kỹ thuật
1. Thước tam giác đá granite dùng để làm gì? Thước tam giác đá granite là dụng cụ đo kiểm được sử dụng chủ yếu để tạo chuẩn góc 90° và...
Đọc tiếp
18/10/2026
Tiêu chuẩn DIN 875 và DIN 876 liên quan gì đến thước tam giác granite?
1. DIN 875 và DIN 876 có ý nghĩa gì? Khi tìm mua thước tam giác granite, khách hàng kỹ thuật thường gặp các thông tin như DIN 875, DIN 876,...
Đọc tiếp
17/10/2026
Thước tam giác đá granite dùng để căn chỉnh máy CNC
1. Vì sao máy CNC cần kiểm tra và căn chỉnh? Sau một thời gian vận hành, máy CNC có thể phát sinh sai lệch hình học do nhiều nguyên nhân...
Đọc tiếp


